

تصميم HPDC: دليل عملي لتصميم قوالب الصب بالضغط العالي
 2026.11.02
 أخبار الصناعة
يتمتع الصب بالضغط العالي بسمعة طيبة كعملية تشكيل قريبة من الشبكة، مما يجعل الأمر يبدو كما لو أن معظم العمل الحقيقي يحدث داخل الماكينة. في الواقع، تقريبًا كل خصائص الجودة الخاصة بالصب، بدءًا من نمط التعبئة والمسامية وحتى التسطيح وعمر الأداة، يتم قفلها في مرحلة التصميم. تصميم HPDC هو نظام اتخاذ تلك القرارات بشكل متعمد: ما هي هندسة الأجزاء، وكيف سينتقل المعدن عبر التجويف، وأين ستذهب الحرارة، وكيف سيتم فتح الأداة وإخراجها والبقاء على قيد الحياة لبضع مئات الآلاف من الدورات.
يشرح هذا الدليل الطريقة التي نتعامل بها مع هذا العمل في Debang Mould، وهي شركة إنشاء قوالب صب القوالب وعجلات قوالب تصنيع المعدات الأصلية ومقرها في نينغبو، الصين والتي تدير مشاريع HPDC منذ عام 1991. إنه مكتوب للمهندسين والمشترين الذين يرغبون في فهم كيف يبدو التصميم الجيد لصب القوالب، ولماذا تعمل بعض الأدوات بهدوء لسنوات بينما يقاتل البعض الآخر مشغليها منذ الطلقة الأولى.
ما يغطيه هذا الدليل
- كيف يتناسب تصميم الأجزاء وتصميم القالب معًا في مشروع واحد
- التسلسل خطوة بخطوة من طباعة الجزء إلى إصدار الأدوات
- القواعد الهندسية للجدران والمسودات والأضلاع والرؤساء
- قرارات البوابات والتجاوز والتنفيس
- تخطيط التبريد والتوازن الحراري
- كيف يؤدي اختيار السبيكة إلى إعادة تشكيل الأداة، وليس الجزء فقط
- أخطاء التصميم التي تظهر في كل مراجعة تقريبًا
ما يغطيه تصميم HPDC فعليًا
يستخدم الناس عبارة تصميم HPDC للإشارة إلى شيئين مرتبطين ولكن مختلفين: تصميم الصب نفسه، وتصميم القالب الذي ينتجه. كلاهما مهم، ولا يمكن إنهاء أي منهما بدون الآخر.
يعمل تصميم الصب، والذي يُطلق عليه غالبًا تصميم الأجزاء أو تصميم التصنيع، على الشكل الهندسي الذي يحتاجه العميل. وهذا يعني أن أقسام الجدار سميكة بما يكفي لملءها ولكنها رقيقة بما يكفي للتبريد، وزوايا مسودة تسمح للجزء بالتحرر، وشرائح تنشر الضغط، وميزات يمكن تشكيلها دون فتح المسامية تحت السطح.
يحول تصميم القالب هذه الهندسة إلى أجهزة: تخطيط خط الفصل والتجويف، ونظام البوابات والعداء، واستراتيجية الفائض والتهوية، ودوائر التبريد، وتخطيط القاذف، والشرائح والنوى، والتفاوتات التي يجب أن يتحملها متجر الأدوات. إنها أيضًا ممارسة اقتصادية. إن الأداة التي تحتوي على تجاويف وأربع شرائح وكتلة مفرغة تكلف أكثر بشكل ملحوظ من أداة ذات تجويف واحد مع سحب مستقيم بسيط، ويجب أن يبرر سعر الجزء هذا الاختلاف على مدى عمر البرنامج.
في معظم المشاريع يتداخل الاثنان باستمرار. يمكن أن يؤدي تغيير درجة واحدة من المسودة في نموذج الجزء إلى إزالة شريحة من القالب. يمكن أن تتطلب إضافة رئيس صغير دبوسًا إضافيًا للقاذف. هذا ذهابًا وإيابًا، الذي تم إجراؤه مبكرًا وعلى الشاشة وليس متأخرًا وفي الفولاذ، هو المكان الذي تكمن فيه قيمة تصميم HPDC بالفعل.
تسلسل التصميم، خطوة بخطوة
كل مشروع له مراوغاته الخاصة، ولكن التسلسل الأساسي ثابت. في متجرنا عادة ما يبدو مثل هذا.
- المراجعة الوظيفية لطباعة الجزء. ما الذي يفعله المكون، وما هي الأسطح المهمة، وما هي الأحمال أو الختم أو المتطلبات الحرارية المطبقة؟
- اختيار السبائك والآلات. تحدد السبيكة درجة حرارة الصب والسيولة والانكماش؛ تحدد الآلة قوة القفل وسعة اللقطة وحجم الصوانى.
- خط فراق ومشروع. يتم وضع خط الفراق بحيث يبقى الجزء في النصف، ويتم تجنب القطع السفلية، وتهبط الخطوط الشاهدة المرئية في مكان مقبول.
- سمك الجدار والانتقالات. يتم إنشاء جدران موحدة وانتقالات تدريجية قبل بدء أي أعمال بوابات.
- تخطيط البوابة والعداء. يتم حساب موقع البوابة ومنطقة البوابة ووقت التعبئة المستهدف وفقًا لحجم التجويف وسمك الجدار.
- تصميم الفائض والتهوية. يجب أن يغادر الهواء بالسرعة التي يدخل بها المعدن، لذلك يتم التخطيط للتدفقات الفائضة، والفتحات، والمساعدة الفراغية، عند الحاجة، جنبًا إلى جنب مع البوابة.
- تخطيط دائرة التبريد. يتم وضع القنوات والحواجز والفقاعات لسحب الحرارة من المقاطع السميكة أولاً.
- الطرد والشرائح والنوى. يتم تحديد مواضع القاذف واتجاهات الشريحة وعمليات السحب الأساسية بمسودات تسمح بإطلاق نظيف.
- المحاكاة ومراجعة الأدوات. يتم فحص الملء والتصلب والسلوك الحراري، ثم يتم تحرير رسم الأداة للتصنيع.
- تجريب وأخذ العينات والتكرار. تؤكد اللقطات الأولى الافتراضات أو تصححها، ويتم تحديث سجل التصميم للإنتاج.
الخطوات من الثالثة إلى الثامنة هي حيث يتم تحديد معظم تكلفة الإنتاج بهدوء. الأداة التي يسهل تشغيلها هي دائمًا أداة تم تحديدها بعناية في هذه المراحل.
القواعد الهندسية التي تحدد ما إذا كانت الأداة تعمل بشكل جيد أم لا
بعض قواعد التصميم قديمة ومختبرة وتستحق اتباعها ما لم يكن هناك سبب محدد لعدم اتباعها. يلخص الجدول أدناه الإرشادات التي نتوصل إليها غالبًا فيما يتعلق بسبائك الألومنيوم والزنك لتطبيقات السيارات والتطبيقات الصناعية.
| ميزة | المبدأ التوجيهي النموذجي | لماذا يهم |
|---|---|---|
| الحد الأدنى من الجدار والألومنيوم | 1.2 إلى 2.5 ملم | تمتلئ الجدران الرقيقة بسرعة ولكنها تتجمد مبكرًا وقد تمتلئ بشكل قصير |
| الحد الأدنى من الجدار والزنك | 0.6 إلى 1.5 ملم | يتدفق الزنك بشكل أكبر عند درجة حرارة منخفضة، مما يسمح بتفاصيل دقيقة |
| انتقال الجدار | تدريجي، مدبب على الأقل ثلاث مرات التغيير | تؤدي التغييرات المفاجئة إلى إنشاء نقاط ساخنة ومسامية انكماشية وتشوه |
| مسودة، الأسطح الخارجية | من 1 إلى 2 درجة كحد أدنى | يقلل من قوة القذف والجرجر وتآكل القالب |
| مسودة، ثقوب محفورة وأضلاع عميقة | 2 إلى 5 درجات | ينكمش المعدن على النوى، لذا تحتاج الميزات الأعمق إلى مزيد من السحب |
| نصف قطر الزاوية الداخلية | على الأقل 0.5 مرة من الجدار المجاور | يحسن تدفق المعادن ويقلل من تركيز الإجهاد |
| سمك الضلع | 0.6 إلى 0.8 مرة الجدار الاسمي | يمنع ظهور علامات الحوض على السطح المقابل |
| سمك الجدار الرئيسي | حوالي 0.75 مرة من الجدار الرئيسي | يتم تبريد الأجزاء السميكة المعزولة أخيرًا وتسحب المسام |
| مخزون الآلات | 0.3 إلى 0.8 ملم لكل سطح | يكلف المخزون الإضافي وقت الدورة ويمكن أن يكشف الفراغات تحت السطح |
الزوايا الدائرية مهمة أكثر مما يتوقع العديد من المصممين. تعمل الزوايا الداخلية الحادة على زيادة الضغط في الجزء النهائي ومصائد الحرارة في القالب، بينما يكون نصف قطر نصف سمك الجدار تقريبًا كافيًا لجعل كليهما يتصرفان.
النابضة والفائض والتهوية
نظام البوابات هو جزء من تصميم HPDC الذي يحظى بأكبر قدر من الاهتمام بعد ظهور العيب، وهذا هو السبب في أنه يستحق الحصول عليه بشكل صحيح في المرة الأولى. الهدف واضح ومباشر: ملء التجويف بسرعة وسلاسة، والحفاظ على الجبهة المعدنية تتحرك في اتجاه واحد، والسماح لآخر معدن يصل بإنهاء رحلته في فائض وليس داخل جدار هيكلي.
من الناحية العملية، يعني ذلك اختيار منطقة البوابة وفقًا لوقت التعبئة المقصود وحجم التجويف، بهدف الوصول إلى سرعة البوابة التي تعمل على تفتيت المعدن دون تفجير جدار التجويف، وتوجيه التدفق من المقاطع السميكة إلى المقاطع الرقيقة بدلاً من العكس. عندما يحتوي الجزء على عدة عقد سميكة، فغالبًا ما تكون هناك حاجة إلى بوابات وفيضانات فردية بحيث يكون لكل عقدة مصدر معدني خاص بها ومسار خاص بها للهروب من الهواء.
التنفيس يستحق نفس القدر من الاهتمام. ينتج الهواء المحبوس في التجويف مسامية وبثورًا وملءًا غير كامل، وغالبًا ما تتم إزالة الهواء الذي لا يمكنه الهروب عبر الفتحات بمساعدة الفراغ. تعمل الأداة جيدة التهوية أيضًا عند ضغط حقن أقل، مما يطيل عمر القالب. بالنسبة للأجزاء ذات متطلبات السلامة الداخلية الصارمة، عادةً ما يتفوق الفراغ المقترن بتصميم الفائض المتوازن على البوابة الأكثر سمكًا بمفردها.
التوازن الحراري وتخطيط التبريد
التبريد هو أبطأ جزء من الدورة وأحد أقوى التأثيرات على عمر القالب. إذا بردت الأداة بشكل غير متساو، تظل منطقة واحدة من التجويف ساخنة، ويلتف الجزء نحو هذا الجانب، ويعوض المشغلون عن ذلك برذاذ القالب الإضافي، الذي يسحب التوازن الحراري بعيدًا عن الخط.
يبدأ تخطيط التبريد الجيد بالجزء. تتبع الحرارة المدخلة سُمك القسم، لذا فإن العقد الأكثر سمكًا تحتاج إلى قدر أكبر من التبريد وتحتاج إلى التبريد الأقرب إلى التجويف. يتم وضع القنوات عادةً على مسافة من سطح التجويف تساوي تقريبًا قطرين إلى ثلاثة أقطار للقناة، وتكون موازية لسطح التجويف وليس عبره. يتم تبريد النوى العميقة والدبابيس النحيلة باستخدام حواجز أو فقاعات، ويتم تبريد الشرائح بشكل منفصل حتى لا تتعطل.
سبائك الزنك حوالي 390 درجة مئوية
سبائك الألومنيوم حوالي 600 درجة مئوية
سبائك المغنيسيوم حوالي 630 درجة مئوية
يقارن الرسم البياني أعلاه درجات حرارة الصب النموذجية عبر عائلات السبائك الثلاث. كلما ارتفعت درجة الحرارة، زاد الضغط الحراري الذي يمتصه فولاذ القالب في كل دورة، وهو أحد الأسباب التي تجعل أدوات الزنك تدوم لفترة أطول من أدوات الألومنيوم ذات التعقيد المماثل.
التعب الحراري، وليس التآكل، هو ما ينهي عادة حياة النرد. تبدأ الشقوق عند الزوايا الداخلية الحادة وعند حواف قنوات التبريد، ثم تنمو حتى تظهر على سطح الصب. أنصاف أقطار سلسة، وتباعد معقول بين القنوات، والتسخين المسبق المتسق، كلها عوامل تؤخر تلك اللحظة.
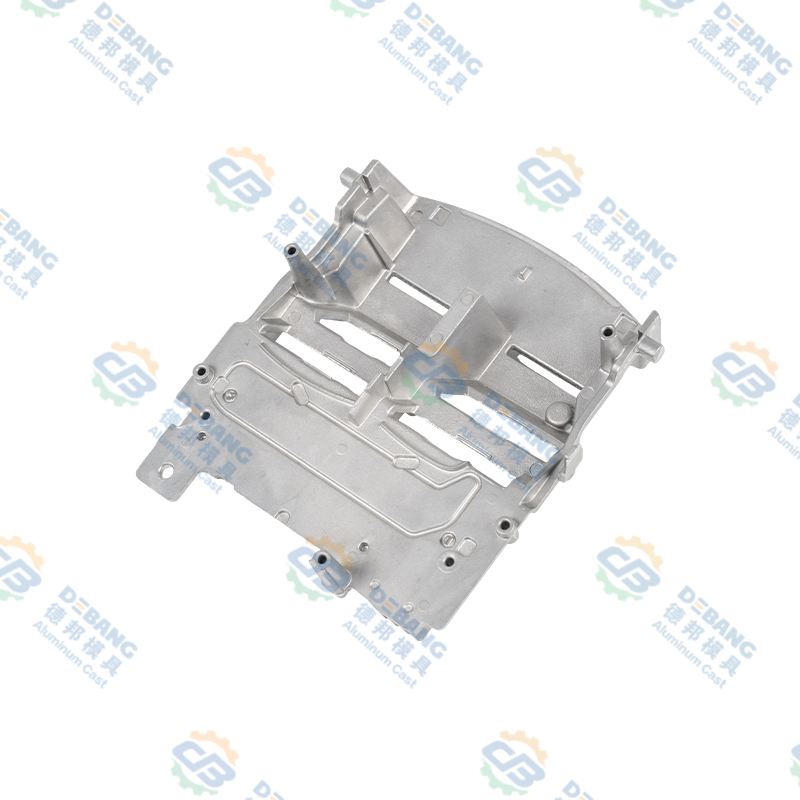 الألومنيوم يموت يلقي غرفة تبريد الإضاءة السيارات مبدد حرارة إضاءة السيارات المصبوب من الألومنيوم مع زعانف عالية الكثافة وقنوات تهوية وأضلاع لإدارة الحرارة LED وتبديد الحرارة المستقر. عرض المنتج →
كيف يغير اختيار السبائك الأداة
يتم اختيار السبيكة للجزء، ولكنها تغير الأداة أيضًا. يوجد الألومنيوم والزنك والمغنيسيوم في أماكن مختلفة تمامًا عندما يتعلق الأمر بدرجة حرارة الصب والسيولة وقدرة الجدار وتآكل القالب، والتصميم الذي يعمل بشكل جميل في عائلة واحدة قد يكون غير اقتصادي في عائلة أخرى.
| عائلة سبائك | صب درجة الحرارة | نطاق الجدار | الآثار المترتبة على الأدوات |
|---|---|---|---|
| الألومنيوم (ADC12، A380، A360) | 580 إلى 620 درجة مئوية | 1.2 إلى 4 ملم | حمل حراري عالي، فولاذ أداة H13، تبريد قوي، قوة جيدة للوزن |
| زنك (زمك 3، زمك 5) | 385 إلى 420 درجة مئوية | 0.6 إلى 3 ملم | عمر أطول للقالب، تفاصيل ممتازة وجدران رقيقة، مناسبة للأجزاء المطلية |
| المغنيسيوم (AZ91D، AM60) | 600 إلى 650 درجة مئوية | 1.0 إلى 3 ملم | حماية دقيقة من الذوبان والبوابة، وأقل كثافة، ومراقبة مشددة للعملية |
الألومنيوم هو المكون الافتراضي للأجزاء الهيكلية والحرارية مثل العلب والمبددات الحرارية والأقواس ومكونات نظام نقل الحركة، ولدينا الدليل الفني لمكونات الألومنيوم المصبوبة يتعمق أكثر في المكان الذي تحقق فيه العائلة أفضل أداء. يتم اختيار الزنك بشكل متكرر للأجزاء الصغيرة أو الدقيقة أو الزخرفية حيث تكون الجدران الرقيقة والتشطيبات السطحية أكثر أهمية من الوزن. يعتبر المغنيسيوم هو الخيار الأخف وعادة ما يتم حجزه للعلب الحساسة للوزن، مع وجود ضوابط أكثر صرامة حول التعامل مع الذوبان والبوابات.
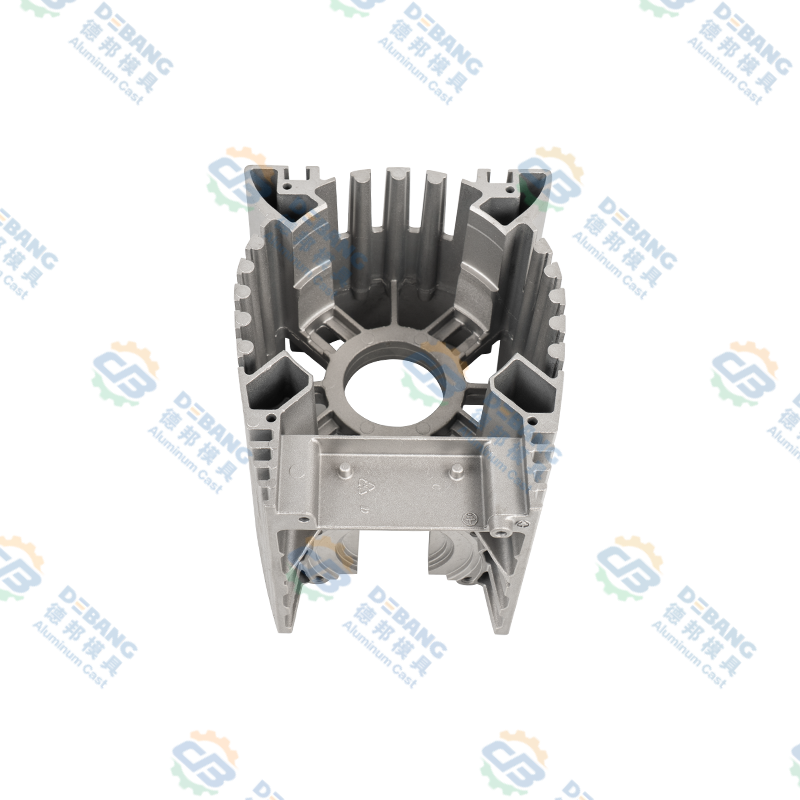 محرك مصبوب من الألومنيوم ومبيت وحدة التحكم محرك مدمج من الألومنيوم المصبوب أو مبيت وحدة التحكم مع زعانف لتبديد الحرارة، ونقاط تثبيت، وصلابة لحماية المكونات تحت الاهتزاز. عرض المنتج →
الطرد والشرائح والسحب الأساسية
تصميم الطرد غير ساحر وحاسم. يتم وضع دبابيس القاذف في مكان تكون فيه عملية الصب صلبة، في الزوايا وعلى طول الأضلاع، ويتم ضبط حجمها بحيث يظل الضغط المحلي منخفضًا بدرجة كافية بحيث لا يترك أثراً على سطح مستحضرات التجميل. لوحة القاذف متوازنة بحيث يترك الجزء القلب مستقيمًا بدلاً من الإمالة والسحب على جانب واحد.
تضيف الشرائح والنوى القدرة والتكلفة في نفس الوقت. تحتاج كل شريحة إلى مسودة خاصة بها، وتبريد خاص بها، وأسطح تآكل خاصة بها، وتحتاج كل شريحة أساسية إلى ما يكفي من الاستدقاق لتقلص عملية الصب لتحريرها بشكل نظيف. يتم استخدام الشرائح الهيدروليكية عندما يكون السفر طويلًا أو حيث يجب أن تتحرك الشريحة بشكل مستقل عن فتحة القالب، بينما تكون الشرائح الميكانيكية أرخص وموثوقة للغاية عندما تكون الحركة بسيطة.
المحاكاة والتحقق قبل قطع الفولاذ
أصبحت المحاكاة الآن ممارسة قياسية قبل قطع الفولاذ على أي جزء رقيق الجدران أو معقد هندسيًا أو متعلق بالسلامة. تُظهر محاكاة التعبئة ما إذا كانت الواجهة المعدنية قد انكسرت، وما إذا كانت الجبهتان تلتقيان في لحام بارد، والمكان الذي من المحتمل أن يُحتجز فيه الهواء. يكشف التصلب والتحليل الحراري عن النقاط الساخنة ويتنبأان بمكان ظهور مسامية الانكماش. يقدر تحليل Warpage مقدار تشوه الجزء بعد الطرد والتبريد.
لا يعد الناتج تنبؤًا مثاليًا، ولكنه مرشح مفيد جدًا. من الأرخص بكثير إضافة فائض أو تغيير موضع البوابة في المحاكاة بدلاً من لحام وإعادة تشكيل إدخال القالب. عندما تختلف المحاكاة والتجربة، فإننا نميل إلى الثقة في الخبرة في موضع البوابة والمحاكاة في التوازن الحراري، ثم نتحقق من كليهما أثناء الاختبار.
أخطاء تصميم HPDC الشائعة التي نبحث عنها أولاً
وبعد إجراء مراجعات كافية للتصميم، تظهر نفس المشكلات مرة أخرى. هؤلاء هم الذين نتحقق منهم قبل أي شيء آخر.
- أقسام الجدار غير المنتظمة، خاصة العقدة السميكة التي تجلس بجوار جدار رقيق
- لا يوجد تيار هوائي على الأضلاع العميقة أو الثقوب المحفورة، أو يتم تطبيق تيار هوائي في الاتجاه الخاطئ
- بوابة موضوعة على سطح تجميلي ظاهر أو موجهة مباشرة نحو جدار رقيق
- تم تصميم التبريد لنصف الغطاء فقط، مما يجعل القاذف نصف ساخن
- زوايا داخلية حادة في كل من الصب وإدراج القالب
- التفاوتات غير الواقعية في المصبوب، وخاصة التسطيح والمحورية
- مخزون الآلات الزائد الذي يضيف التكلفة ويكشف المسامية
- توضع دبابيس القاذف على وجه مانع للتسرب أو على السطح الذي سيتم طلاؤه
- تم الانتهاء من تصميم الأداة بدون خطة تجريبية أو مسار محدد للمراجعات
كيف نتعامل مع تصميم HPDC في Debang Mould
لقد قمنا ببناء أدوات صب القوالب في Ningbo منذ عام 1991، ولم تتغير طريقة العمل كثيرًا خلال ذلك الوقت: فهم الوظيفة، وتصميم الأداة حول المعدن، والحفاظ على نفس الفريق المسؤول من الرسم الأول وحتى جزء الإنتاج.
هذه الاستمرارية مهمة لأن التصميم والتصنيع يقعان في مبنى واحد. إن تصميم وتصنيع القوالب، والصب بالقالب، والعمليات الثانوية، والتصنيع الدقيق، والمعالجة السطحية، والتجميع النهائي يتم تشغيلها كسلسلة واحدة وليس كموردين منفصلين، مما يقلل من الحلقة بين قرار التصميم وعواقبه. لدينا مراقبة الجودة تتم العملية جنبًا إلى جنب مع مشروع الأداة وليس بعده، مع الاحتفاظ بتقارير الأبعاد عن العينات الأولى وسجلات العملية طوال عمر البرنامج.
الأجزاء التي ننتجها غالبًا ما تتبع سلسلة توريد السيارات: مكونات الإضاءة والإدارة الحرارية، وأجزاء نظام المساحات، وأجزاء نظام التبريد، ومكونات القابض وأجهزة الجسم، من الألومنيوم والزنك والمغنيسيوم. كل فئة من هذه الفئات تجلب عادات التصميم الخاصة بها. يتصرف المبدد الحراري للإضاءة ذو الزعانف الرفيعة الطويلة بشكل مختلف تمامًا عن مبيت محرك الماسحة الذي يحتوي على تجاويف محامل متحدة المحور، ويجب أن تعكس الأدوات هذا الاختلاف عن الرسم الأول.
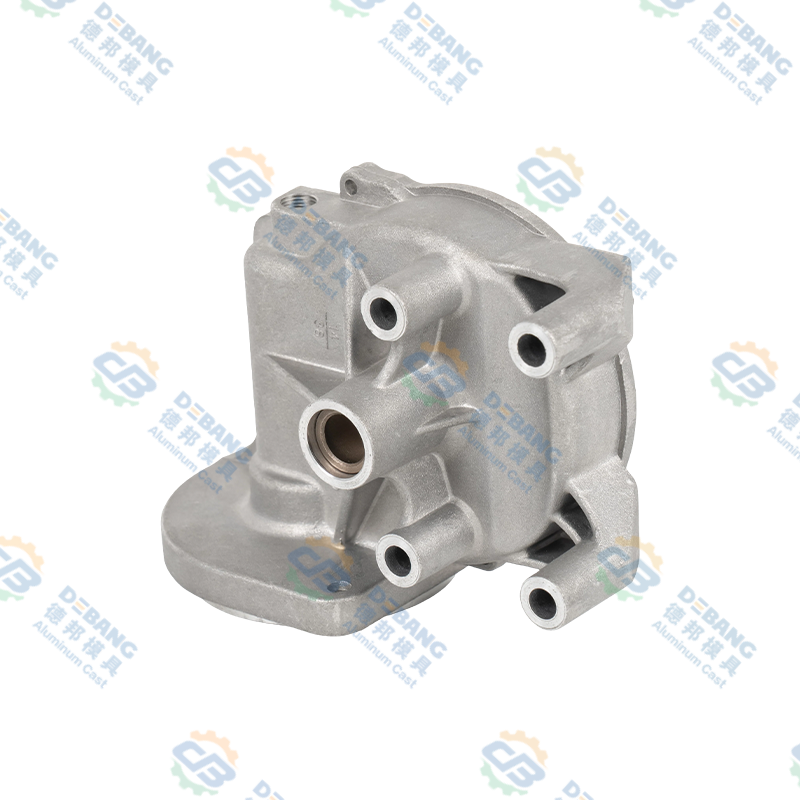 غلاف محرك ممسحة السيارة من الألومنيوم المصبوب غلاف محرك ممسحة مصنوع من الألومنيوم المصبوب بدقة مع جدران موحدة، وتفاوتات مشددة، ومقاومة للتآكل، وتبديد الحرارة لأنظمة مساحات السيارات. عرض المنتج →
الأسئلة المتداولة حول تصميم HPDC
ما هو تصميم HPDC؟
يغطي تصميم HPDC شيئين متصلين: تصميم الصب نفسه، بما في ذلك الجدران، والمسودة، ونصف القطر والتفاوتات، وتصميم القالب الذي ينتجه، بما في ذلك خط الفراق، والبوابة، والفائض، والتبريد، والإخراج، والشرائح. تم تطوير الاثنين معًا لأن معظم القرارات الهندسية لها نتيجة مباشرة للأدوات.
ما هو الحد الأدنى لسمك الجدار لصب القالب بالضغط العالي؟
بالنسبة للألمنيوم، عادة ما يكون الحد الأدنى العملي حوالي 1.2 مم، مع وجود معظم أجزاء الإنتاج بين 1.5 مم و3 مم. يمكن أن يصبح الزنك أرق، إلى ما يقرب من 0.6 ملم في الأجزاء الصغيرة، لأنه يتدفق أكثر عند درجة حرارة أقل. من الممكن الذهاب إلى ما دون هذه النطاقات، ولكنه يضيق نافذة العملية ويزيد من مخاطر الخردة.
ما مقدار السحب الذي يحتاجه جزء HPDC؟
درجة إلى درجتين أمر طبيعي بالنسبة للجدران الخارجية. تحتاج الثقوب المحفورة والأضلاع العميقة وأي ميزة ينكمش عليها الصب إلى المزيد، عادةً من درجتين إلى خمس درجات اعتمادًا على متطلبات العمق وتشطيب السطح.
كم من الوقت يستغرق تصميم القالب؟
بالنسبة لقطع غيار السيارات ذات التجويف الواحد، تستغرق مرحلة التصميم عادة من أسبوعين إلى أربعة أسابيع بما في ذلك جولات المحاكاة ومراجعة العملاء. تستغرق الأدوات المعقدة متعددة الشرائح ذات الإغلاق المحكم أو المتطلبات البصرية وقتًا أطول، ويرجع ذلك جزئيًا إلى الحاجة إلى المزيد من تكرارات المحاكاة قبل إصدار الرسم.
هل يمكن معالجة المسبوكات بالحرارة؟
بشكل عام، لا تتم معالجة مصبوبات الألومنيوم في درجة حرارة عالية، لأن الغاز المحبوس يوسع ويتسبب في ظهور بثور على السطح. يعد تخفيف الضغط الناتج عن درجات الحرارة المنخفضة وعلاجات التثبيت أمرًا شائعًا، كما تعمل عملية الصب بمساعدة الفراغ على تحسين السلامة الداخلية التي لا يمكن للمعالجة الحرارية إصلاحها بعد ذلك.
متى تكون المحاكاة تستحق التكلفة؟
تدفع المحاكاة تكاليفها عندما يكون جزء ما ذو جدران رقيقة، أو يحتوي على عدة عقد سميكة، أو يحمل متطلبات صارمة للتسرب أو التعب، أو عندما تكون الأداة باهظة الثمن بدرجة كافية قد تؤدي إلى ضرر التكرار الثاني. بالنسبة للأجزاء البسيطة ذات الجدران السميكة ذات المسودة السخية، قد تكون مراجعة التصميم الدقيقة كافية.
هل توفر كل من القالب والمسبوكات؟
نعم. نحن نصمم ونبني الأداة، ونجري العينات الأولى، ثم نزود مسبوكات الإنتاج بالتصنيع الثانوي، ومعالجة الأسطح والتجميع حسب الحاجة، بحيث يظل نفس الفريق مسؤولاً عن المكون النهائي.
تصميم HPDC عبارة عن نظام من القرارات الصغيرة التي تم اتخاذها مبكرًا: درجة من السحب هنا، وتدفق آخر هناك، وتحرك خط التبريد بمقدار عشرة ملليمترات أقرب إلى التجويف. لا يبدو أي منهم مثيرًا على الرسم، لكنهم معًا يقررون ما إذا كانت الأداة تعمل بهدوء بمعدل لسنوات أو تقضي حياتها في حجرة الصيانة. إذا كنت لا تزال في المرحلة التي تكون فيها نسخة مطبوعة مفتوحة للتغيير، فهذه هي أفضل لحظة لإشراك منشئ الأداة في المحادثة، وهي المحادثة التي نجريها غالبًا مع العملاء.
آخر الأخبار
تعرف على المزيد حول أخبار الصناعة
سواء كنت مشتريًا أو شريكًا في التطوير، فنحن ملتزمون بتزويدك بحل موثوق.
روابط المنتجات
الجوال
خدمة العملاء
روابط سريعة
الحصول على الاقتباس
اتصل بنا
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: رقم 1 طريق تيانشينغ، مجمع داكي للعلوم والتكنولوجيا، منطقة بيلون، مدينة نينغبو، مقاطعة تشجيانغ، الصين
حقوق النشر© Zhejiang Debang Intelligent Technology Co., Ltd. جميع الحقوق محفوظة.
 OEM / ODM مصنعي صب القوالب