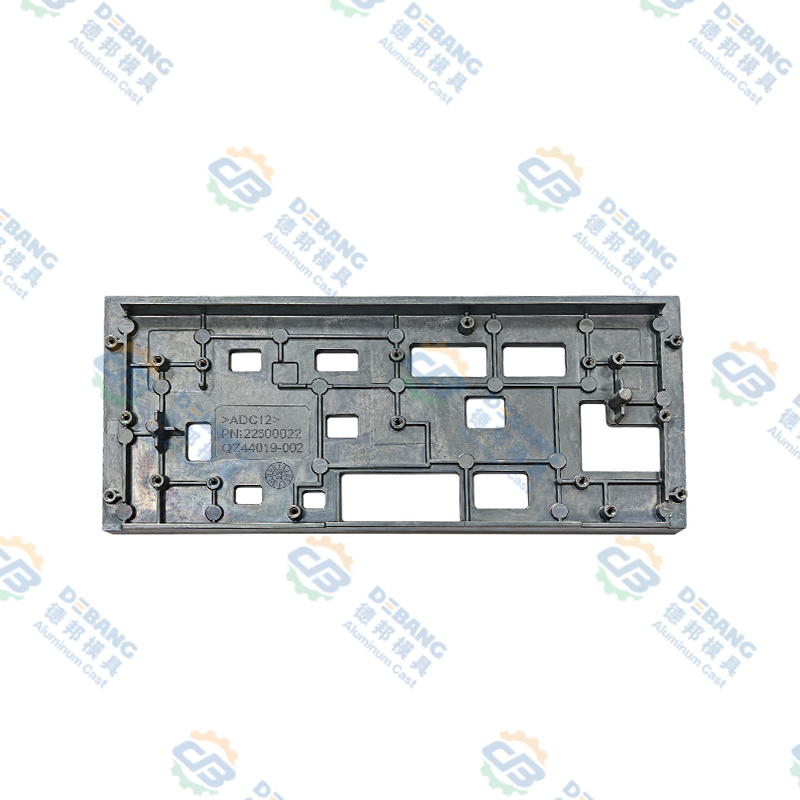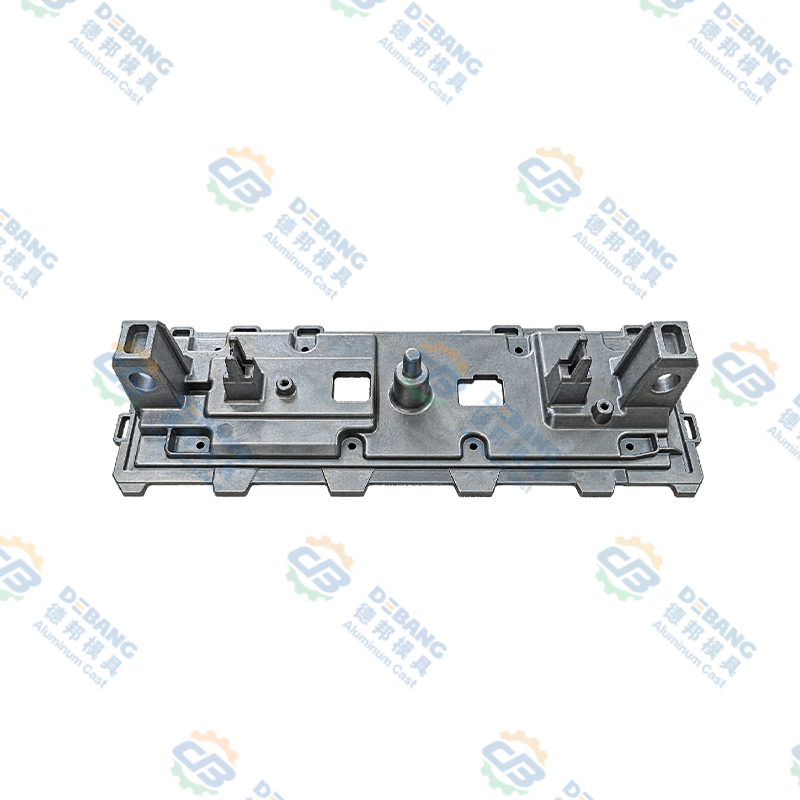


مكونات صب قوالب الألومنيوم التعريف المباشر والنظرة العامة
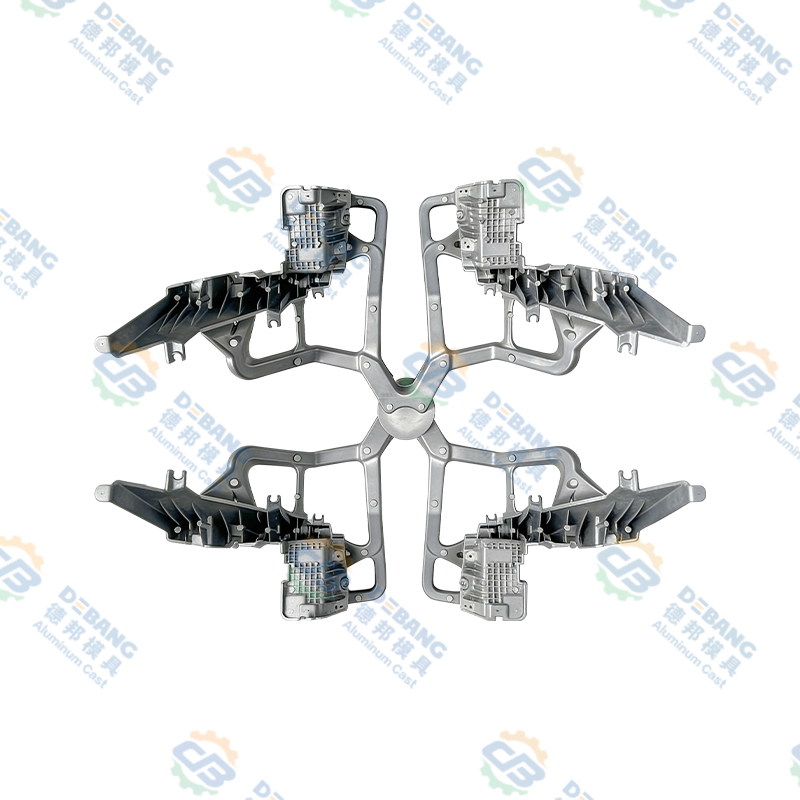
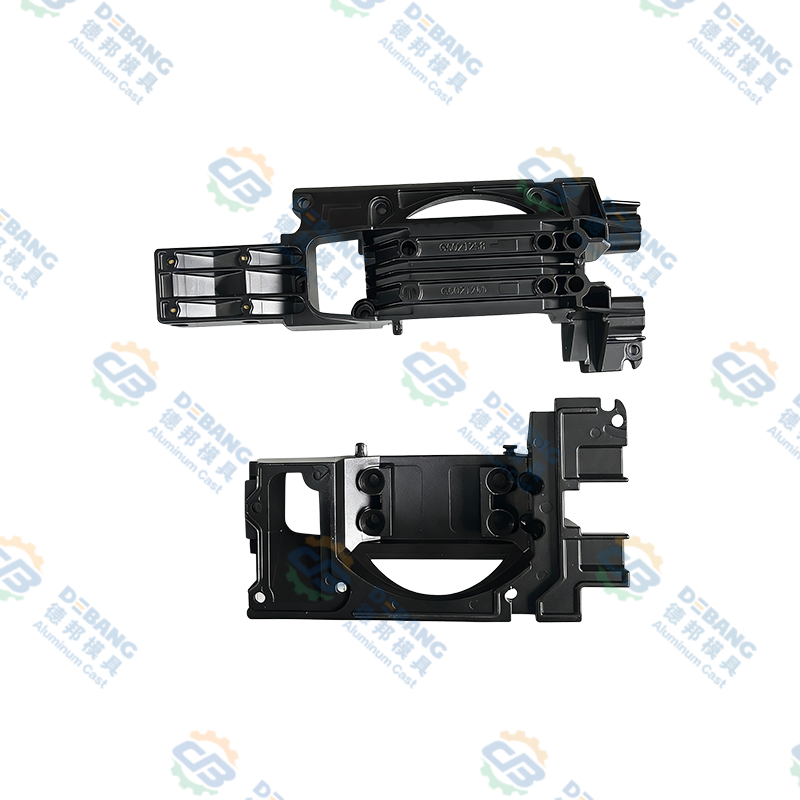
مكونات مصبوبة من الألومنيوم تمثل أجزاء معدنية مصممة هندسيًا بدقة ويتم تصنيعها من خلال حقن الألمنيوم المصهور بالضغط العالي في قوالب فولاذية صلبة، مما يؤدي إلى إنشاء أشكال هندسية معقدة ذات تفاوتات ضيقة في الأبعاد وتشطيبات سطحية فائقة في دورات إنتاج واحدة .
تقوم عملية الصب بالقالب بإجبار الألمنيوم المنصهر عند ضغوط تتجاوز 1500 إلى 3500 رطل لكل بوصة مربعة على تجاويف دقيقة، مما يتيح إنتاج مكونات بدقة أبعاد زائد أو ناقص 0.003 بوصة وتشطيب سطحي مماثل للأجزاء المصنعة بدون عمليات تشطيب ثانوية .
يتيح اختيار سبائك الألومنيوم بما في ذلك 380، و390، وأ356، والتركيبات الخاصة المتخصصة خصائص المواد المخصصة التي تلبي متطلبات التطبيقات المحددة بما في ذلك الأداء في درجات الحرارة العالية، ومقاومة التآكل، وتحسين القوة الميكانيكية. .
أساسيات عملية صب قوالب الألومنيوم وإجراءات التصنيع
إن فهم إجراءات تصنيع قوالب الصب يوضح خصائص القدرة والجودة.
آلات الصب بالقالب ومكونات نظام الضغط
توفر آلات الصب بالقالب المصنفة في فئات الغرف الساخنة والغرف الباردة مزايا تشغيلية متميزة، حيث تحافظ أنظمة الغرف الساخنة على المعدن المنصهر عند درجة حرارة ثابتة مما يتيح دورات صب متتالية سريعة تنتج من 400 إلى 600 مكون في الساعة، بينما تستوعب آلات الغرف الباردة المعادن ذات درجات حرارة انصهار أعلى مما يتيح تنوع سبائك الألومنيوم وجودة المنتج الفائقة . تتراوح ضغوط الحقن من 1500 رطل لكل بوصة مربعة للمكونات الكبيرة إلى 3500 رطل لكل بوصة مربعة للأجزاء الدقيقة ذات الجدار الرقيق، مما يدفع المعدن المنصهر إلى كل تفاصيل تجويف القالب.
تصميم القالب ومواصفات الأداة الفولاذية
توفر القوالب الفولاذية المقواة الدقيقة المصنعة بتفاوتات زائد أو ناقص 0.0005 بوصة هندسة تجويف تحدد الشكل النهائي للمكونات وخصائص الأبعاد، مع توقعات عمر القالب من 100000 إلى 500000 مصبوبًا اعتمادًا على اختيار المواد وتصميم نظام التبريد . تعمل القوالب المجوفة المتعددة التي تنتج من 4 إلى 8 مكونات في كل دورة على تقليل تكلفة التصنيع لكل وحدة بشكل كبير.
تصميم نظام البوابات والتغذية
تعمل أنظمة البوابات المتطورة على توجيه تدفق الألومنيوم المنصهر إلى تجاويف القالب بسرعات يتم التحكم فيها بدقة، مما يمنع الاضطراب مما يقلل من انحباس الهواء ويتيح تعبئة معدنية متسقة مما يزيل الفراغات وعيوب المسامية . توفر أنظمة التغذية تدفقًا مستمرًا للمعادن لتعويض الانكماش المتصلب.
إجراءات التصلب والتبريد
تتيح معدلات التبريد الخاضعة للرقابة والتي تتراوح عادةً من 50 إلى 200 درجة مئوية في الثانية تحقيق خصائص البنية المجهرية المطلوبة بما في ذلك حجم الحبوب وتوزيع الطور لتحسين الخواص الميكانيكية . تتيح جدران التجاويف المبردة بالماء استخلاصًا حراريًا سريعًا.
ما هي مكونات الألومنيوم المصبوب وتعريفها حسب التطبيق
فهم عنصر صب الألومنيوم توضح التطبيقات أهمية التصنيع ونطاق القدرة.
تشكل كتل المحرك ورؤوس الأسطوانات وعلب ناقل الحركة ومشعبات السحب ما بين 20 إلى 30 بالمائة من وزن السيارة الحديثة.
- تخفيض استهلاك الوقود بنسبة 5 إلى 10%
- قدرة سبيكة درجة حرارة عالية
- ممرات تبريد متكاملة
تتطلب مكونات معدات الهبوط والتركيبات الهيكلية وأجهزة نظام الوقود معايير خالية من العيوب.
- متطلبات الجودة الفضائية
- التتبع الكامل
- أداء سبائك متخصص
تستفيد خوادم الكمبيوتر ومعدات الاتصالات وخزائن التحكم الصناعية من الإدارة الحرارية.
- إنشاء هندسة معقدة
- تكامل تبديد الحرارة
- قدرة التدريع EMI
توفر مبيتات المضخة، وأجسام الصمامات، ومكونات الضاغط أداءً موثوقًا.
- القدرة على البيئة القاسية
- فعالية التكلفة
- ممرات متكاملة
تُظهر الأدوات الكهربائية ومعدات الحدائق والأجهزة المحمولة تعدد الاستخدامات.
- الانتهاء من السطح الجمالي
- بناء خفيف الوزن
- مرونة التصميم
تُظهر حاويات المعدات وأجهزة الشبكة إمكانات الدقة.
- الأبعاد الدقيقة
- تكامل المكونات
- أداء الموثوقية
سبائك الألومنيوم لاختيار ومواصفات صب القوالب
يؤثر اختيار السبائك بشكل أساسي على خصائص المكونات وملاءمة التطبيق.
| تسمية السبائك | نسبة السيليكون الأولية | قوة الشد كسي | استطالة٪ | التطبيقات الأولية |
|---|---|---|---|---|
| 380 سبيكة | 8.5 إلى 11.5 | 47 إلى 49 | 3 إلى 5 | مجموعة نقل الحركة للسيارات |
| 390 سبيكة | 17 إلى 19 | 53 إلى 56 | 1 إلى 2 | مضخات كتل المحرك |
| سبائك A356 | 7.0 الاسمية | 33 إلى 55 | 3 إلى 6 | السيارات الفضائية |
الاختيار الصناعي القياسي
يوفر السيليكون بنسبة 8.5 إلى 11.5% قابلية صب ممتازة مما يتيح تصميمات معقدة للجدران الرقيقة مع مقاومة فائقة للتآكل مما يجعله الخيار الأمثل لمكونات مجموعة نقل الحركة في السيارات.
خيار الأداء العالي
يوفر 17 إلى 19% من السيليكون صلابة فائقة ومقاومة للتآكل مقارنةً بـ 380، مع خصائص قوة مرتفعة مناسبة لتطبيقات الضغط العالي.
درجة ممتازة
يتيح 7% من السيليكون المعالجة الحرارية من خلال تصلب الترسيب وزيادة القوة بنسبة 30 إلى 50 بالمائة، مما يوفر خصائص استثنائية لتطبيقات الفضاء الجوي.
مزايا عملية الصب يموت والفوائد التنافسية
التحديات and Limitations in Aluminum Die Casting Processes
يؤدي انحباس الغاز وتشكل مسامية الانكماش أثناء التصلب إلى خلق فراغات داخل المسبوكات. يؤدي الصب بالضغط العالي إلى تقليل مشاكل المسامية ولكن لا يزيلها.
الدقة hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
قيود سمك الجدار، ومتطلبات زاوية المسودة، وقيود خط الفراق تحد من حرية التصميم مقارنة بالتصنيع الآلي.
تتطلب العديد من التطبيقات تقليم الحواف والمعالجة الحرارية والتشطيب الدقيق بإضافة 10 إلى 30% إلى التكلفة الإجمالية.
مراقبة الجودة and Testing Procedures for Die Cast Components
التفتيش الأبعاد
تعمل آلات القياس المنسقة وأنظمة الفحص البصري الآلية على التحقق من توافق الأبعاد، حيث تقوم خطط أخذ العينات بفحص 0.5 إلى 5% من كميات الإنتاج.
كشف المسامية
يكشف الفحص بالأشعة السينية عن المسامية الداخلية وتكوين الفراغات، مع تحليل آلي يحدد حجم الخلل وموقعه.
الاختبارات الميكانيكية
تتحقق عينات اختبار الشد من قوة الشد، وقوة الخضوع، واستطالة الامتثال لمتطلبات المواصفات.
جودة السطح
يتحقق الفحص البصري والقياس البصري من نعومة السطح ويحدد العيوب بما في ذلك علامات الانكماش واللفائف الباردة.
التوثيق
إن التوثيق الشامل الذي يسجل تحديد القالب ومعلمات الإنتاج ونتائج الفحص يخلق إمكانية تتبع كاملة للمنتج.
الامتثال
تتيح أنظمة إدارة البيانات الإلكترونية إمكانية الوصول الفعال إلى السجلات بما يلبي المتطلبات التنظيمية ومتطلبات العملاء.
اقتصاديات صب الألمنيوم وتحليل التكلفة
يصبح الصب بالقالب مجديًا اقتصاديًا عند 50.000 إلى 100.000 وحدة تخزين اعتمادًا على مدى تعقيد المكونات. وتحت هذه العتبة، قد تكون الآلات أو العمليات الأخرى أكثر اقتصادا.
إرشادات التصميم and Best Practices for Die Casting
توحيد سماكة الجدار
حافظ على سمك جدار موحد يتراوح من 0.100 إلى 0.150 بوصة لمنع الانكماش المفرط والبقع الساخنة. استخدم أنصاف أقطار سخية لا تقل عن 0.050 بوصة للتحولات.
متطلبات مسودة الزاوية
قم بتطبيق زوايا سحب لا تقل عن 1 إلى 2 درجة مما يتيح سهولة إخراج المكونات من القوالب دون وضع علامات أو تلف.
الضلوع والرؤساء
استخدم التضليع الاستراتيجي ووضع الرئيس لزيادة الصلابة والقوة دون زيادة متناسبة في الوزن. يجب أن تتراوح سماكة الضلع من 50 إلى 70% من سماكة الجدار الاسمية.
تقويض التقليل
تقليل القطع السفلية والهندسة المعقدة التي تتطلب قلوبًا متحركة، مما يزيد بشكل كبير من تعقيد القالب وتكلفته.
استراتيجية التسامح
حدد التفاوتات الواقعية التي تطابق إمكانية الصب بالقالب عادةً ±0.003 بوصة للميزات و±0.001 لكل بوصة من البعد.
وضع خط الفراق
ضع خطوط الفواصل على الأسطح غير الحرجة لتقليل التأثير الجمالي وتبسيط تصميم القالب.
تكنولوجيا الصب بالقالب المتقدمة وابتكارات العمليات
صب الضغط والمعادن شبه الصلبة
يؤدي تطبيق ضغوط مرتفعة أثناء عملية التصلب إلى إنشاء مصبوبات خالية من العيوب كثيفة للغاية مع خصائص ميكانيكية تقترب من المكونات المزورة.
فراغ بمساعدة يموت الصب
يمنع الاستخلاص بالفراغ أثناء تعبئة القالب انحباس الغاز، مما يقلل المسامية بنسبة 75 إلى 90 بالمائة، مما يسمح بإحكام ضغط المسبوكات.
التحكم في الصب الحراري
تتيح أنظمة التبريد المتقدمة تحكمًا دقيقًا في التدوير الحراري مما يعمل على تحسين البنية الدقيقة وخصائص هياكل الحبوب الدقيقة.
محاكاة العمليات والذكاء الاصطناعي
تعمل برامج المحاكاة المتقدمة والذكاء الاصطناعي على تحسين المعلمات لتحقيق جودة فائقة تعمل باستمرار على تحسين الأداء.
تكامل الصناعة 4.0
تعمل الأنظمة المتصلة التي تجمع بيانات الإنتاج في الوقت الفعلي على تمكين الصيانة التنبؤية والمراقبة عن بُعد.
الأسئلة المتداولة حول مكونات صب قوالب الألومنيوم
يصبح صب قوالب الألومنيوم منافسًا اقتصاديًا مع التصنيع بأحجام إنتاج تتجاوز 50000 إلى 100000 وحدة اعتمادًا على تعقيد المكونات ، مع حساب التعادل مقارنة تكلفة القالب مقابل توفير كل وحدة لتحديد الحد الأدنى للحجم القابل للحياة.
سبائك الألومنيوم المتخصصة بما في ذلك 390 ومتغيرات A356 المعدلة تحافظ على خصائص مقبولة عند درجات حرارة تصل إلى 300 إلى 350 درجة مئوية ، على الرغم من أن الخدمة الممتدة في درجات الحرارة المرتفعة تتطلب اختيارًا دقيقًا للمواد ومعالجة حرارية ثانوية محتملة.
تشمل العمليات الثانوية الشائعة تشذيب حواف خط الفصل وإزالة علامات التنوب والحفر الدقيق والتنصت لإنشاء ثقوب ملولبة والتجويف العرضي والتصنيع النهائي للأبعاد الحرجة حيث يكون التسامح مع الصب غير كاف.
يوفر التصوير الشعاعي للأشعة السينية اكتشافًا نهائيًا للعيوب الداخلية بما في ذلك تحديد المسامية، بينما يوفر الاختبار بالموجات فوق الصوتية فحصًا سريعًا للعيوب لإنتاج كميات كبيرة تتطلب دورات فحص أسرع.
يمكن أن تتلقى الأسطح المصبوبة الأنودة للحماية من التآكل وتنوع الألوان، وطلاء المسحوق للحصول على تشطيبات ملونة متينة، والطلاء بما في ذلك النيكل والكروم أو التلميع للحصول على مظهر معدني لامع.
تتيح سبائك الألومنيوم المخصصة للطعام وإجراءات الصب مع التنظيف الصارم ووثائق التتبع إمكانية إنتاج المكونات المعتمدة لملامسة الأغذية تلبية المتطلبات التنظيمية بما في ذلك الامتثال لإدارة الغذاء والدواء.
سمك الجدار الموحد، ونصف القطر الكبير للتحولات، ووضع الأضلاع الاستراتيجي للصلابة، ووضع خط الفصل بعناية يقلل من العيوب وتحسين غلة الإنتاج بشكل كبير.
تتآكل قوالب الألمنيوم غير المحمية بسهولة في بيئات المياه المالحة، مما يتطلب طبقات حماية بما في ذلك الأنودة، أو طلاء البولي يوريثين، أو أنظمة الإيبوكسي المتخصصة. توفير حماية موثوقة على المدى الطويل.
الدقة die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly ، مع التصميم الدقيق وتحليل كومة التسامح لضمان تكرار التجميع الموثوق به.
عادةً ما تمتد المهلة الكاملة من 8 إلى 12 أسبوعًا، بما في ذلك تصميم القالب وبنائه، واختبار الأدوات والتحقق من صحتها، وتسليم عينات الإنتاج الأولية ، مع إضافة الأدوات السريعة بنسبة 20 إلى 40 بالمائة لجدول خفض أقساط التكلفة.