

صب المحرك: شرح المواد والعمليات والصب بالقالب لمصنعي المعدات الأصلية
 2026.10.26
 أخبار الصناعة
اسأل عشرة أشخاص عن معنى صب المحرك وستحصل على عشر صور مختلفة. يرى المرء مغرفة من الحديد المنصهر تنزلق في قالب رمل. صورة أخرى تصور ذراعًا آليًا يرش عامل إطلاق في قالب فولاذي مصقول. وثالث يفكر فقط في كتلة المحرك النهائية الموضوعة على منصة نقالة، والتي تم تشكيلها آليًا وجاهزة لخط التجميع.
جميع الصور الثلاث صحيحة، لأن صب المحرك عبارة عن عملية واحدة وسلسلة طويلة من القرارات. أي عملية؟ أي سبيكة؟ كم ينبغي أن تكون سميكة الجدران؟ ما هو مقدار بدل الآلات الذي تتركه؟ من يملك الأدوات ومن يتحمل المسؤولية عندما تعود الدفعة بمسامية تحت وجه الحشية؟ أجب عن هذه الأسئلة جيدًا وستحصل على مكون خفيف وصلب وخالي من التسرب يمكن تشغيله بشكل نظيف ويتحمل عقدًا من الدورات الحرارية. أجب عليهم بشكل سيء وستقضي الأشهر الستة المقبلة في مطاردة معدلات الخردة.
هذا الدليل مكتوب للمهندسين والمشترين ومديري المنتجات الذين يريدون رؤية عملية للموضوع بدلاً من كتاب مدرسي. نحن نبني أدوات الصب بالقالب وننتج مصبوبات الألومنيوم والزنك في نينغبو، الصين، ونقوم بذلك منذ عام 1991، لذا فإن الملاحظات الواردة أدناه تأتي من أرضية المتجر بقدر ما تأتي من المكتبة.
ماذا يعني صب المحرك حقًا؟
الصب هو عملية تشكيل. يتم صب المعدن المنصهر أو حقنه في تجويف يكون شكله سلبيًا للجزء الذي تريده. عندما يتجمد المعدن، يتبقى لك شكل شبه شبكي: قريب من الحجم النهائي، ولكنه ليس نهائيًا. تقوم المعالجة بعد ذلك بإزالة طبقة رقيقة من الوجوه التي تحتاج إلى تفاوتات مشددة أو تشطيب جيد أو سطح مانع للتسرب يمكن الاعتماد عليه.
لماذا لا نقوم ببساطة بقطع الجزء بأكمله من قطعة صلبة؟ لأن المحرك مليء بالهندسة التي لا يمكن لأي قاطع طحن الوصول إليها. تلتف سترات المبرد حول الأسطوانات، وتلتف صالات الزيت عبر الكتلة، وتوضع الأضلاع على الجزء الداخلي من الأغطية حيث لا يمكن للأداة أن تذهب. يُنتج الصب هذه الميزات في طلقة واحدة، باستخدام معدن قريب بالفعل من حالته المعدنية النهائية. كما أنه يهدر كمية أقل بكثير من المواد والمقاييس إلى أحجام لا تستطيع الآلات القيام بها أبدًا.
بشكل عام، هناك عائلتين من الصب. في عمليات القوالب القابلة للاستهلاك، يتم تدمير القالب لتحرير الجزء، ويتم عمل صب الرمل والرغوة المفقودة وصب الاستثمار بهذه الطريقة. في عمليات القالب الدائم، يتم استخدام نفس أداة الفولاذ أو الجرافيت مرارًا وتكرارًا، وينتمي الصب بالضغط العالي والصب بالضغط المنخفض والصب بالجاذبية إلى هذه المجموعة.
توضيح واحد يحفظ الكثير من الارتباك في الاجتماعات. إن صب المحرك بالمعنى الدقيق للكلمة يعني صب الكتلة ورأس الأسطوانة والأجزاء الهيكلية الرئيسية للمحرك نفسه. في سلسلة التوريد، تغطي العبارة أيضًا المسبوكات التي تحيط بالمحرك: أغطية التوقيت، وأغلفة المحرك، وأوعية الزيت، وأوعية ناقل الحركة، والأقواس، والمشتتات الحرارية، ومبيتات القابض. كلا المعنيين مهمان، وكلاهما عادة ما يتم الحصول عليهما من نفس نوع المورد.
القاعدة الأساسية: الجزء الكبير المجوف الذي يتم إنتاجه بعشرات الآلاف عادة ما يكون مصبوبًا بالرمل أو مصبوبًا بالضغط المنخفض. إن الجزء الصغير ذو الجدران الرقيقة الذي يتم إنتاجه بمئات الآلاف يكون دائمًا مصبوبًا بالضغط العالي.
العمليات الرئيسية المستخدمة لمكونات المحرك
تأتي معظم مصبوبات المحرك من ستة طرق. وهي تختلف في تكلفة الأدوات، ووقت الدورة، وسمك الجدار القابل للتحقيق، والانتهاء من السطح، والسلامة الداخلية للمعدن. الاختيار بينهما هو مسألة مطابقة الجزء للحجم، وليس اختيار الجزء المفضل.
| عملية | أجزاء المحرك النموذجية | سبائك مشتركة | تكلفة الأدوات | أفضل ملاءمة |
|---|---|---|---|---|
| صب الرمل | الكتل، رؤوس الأسطوانات، مشعبات العادم | الحديد الرمادي، الحديد المرن، الألومنيوم | منخفضة إلى متوسطة | أجزاء كبيرة، منخفضة إلى متوسطة الحجم |
| صب يموت الضغط العالي | أغلفة المحرك، والأغطية، وأوعية الزيت، والأقواس، والمشتتات الحرارية | الألومنيوم ADC12 و A380 والزنك والمغنيسيوم | عالية | عالية volume, thin walls, tight tolerances |
| صب الضغط المنخفض | رؤوس الأسطوانات، العلب الهيكلية | الألومنيوم A356 | متوسطة إلى عالية | المسبوكات أكثر كثافة، حجم معتدل |
| صب الجاذبية | المكابس وأغلفة المضخات والأغطية | الألومنيوم وسبائك مفرطة الانصهار | متوسط | أجزاء كثيفة، حجم معتدل |
| فقدان صب الرغوة | كتل معقدة ذات ممرات داخلية | الألومنيوم والحديد | متوسط | هندسة معقدة، متوسطة الحجم |
| صب الاستثمار | مكونات توربو، أجزاء دقيقة صغيرة | الفولاذ المقاوم للصدأ، والسبائك الفائقة | عالية | سبائك دقيقة وعالية الحرارة |
ابدأ من الجزء وليس من العملية. لا يمكن لعجلة القالب أن تملأ كتلة بوزن 40 كجم اقتصاديًا، ولا يمكن لمسبك الرمل أن يتحمل سمك الجدار الذي يتطلبه تصميم الغطاء الحديث. تعتمد الإجابة الصادقة على العملية الأفضل عادةً على ثلاثة أرقام: الحجم السنوي، والحد الأقصى لفرق سمك الجدار، وأشد درجة تسامح تؤثر فعليًا على الوظيفة.
ومن الجدير بالذكر أيضًا أن اختيار العملية مقفل مبكرًا. بمجرد وجود القالب، فإن تغيير السبيكة أو سمك الجدار يعني قطع الفولاذ الجديد. ولهذا السبب فإن مراجعة التصميم مهمة أكثر من أي شيء آخر تقريبًا في هذه الصناعة.
اختيار السبيكة: الحديد والألومنيوم والمغنيسيوم والزنك
غالبًا ما تقرر السبيكة ما يتعلق بالجزء النهائي أكثر مما تقرره العملية. فهو يحدد الوزن والتمدد الحراري وسلوك التآكل وتكلفة التصنيع. في عمل المحرك، تهيمن أربع عائلات.
| عائلة سبائك | الاستخدام النموذجي للمحرك | لماذا تم اختياره | ماذا تشاهد |
|---|---|---|---|
| الحديد الزهر الرمادي | كتل المحرك وبطانات الاسطوانة | التخميد الممتاز، مقاومة التآكل، التكلفة المنخفضة | قدرة ثقيلة ومحدودة على الجدران الرقيقة |
| حديد الدكتايل | أعمدة الكرنك، بعض الكتل، الأقواس | عاليةer strength and ductility | المزيد من الانكماش، يحتاج إلى تغذية دقيقة |
| الألومنيوم A356 and A360 | رؤوس الأسطوانات، العلب الهيكلية | قابلية الصب الجيدة والمعالجة الحرارية | يحتاج إلى إدخالات أو بطانات على أسطح التآكل |
| الألومنيوم ADC12 وA380 | أغلفة المحرك، والأغطية، والمقالي، والمشتتات الحرارية | يتدفق جيدًا في القوالب، والجدران الرقيقة، واللمسة النهائية الجيدة | السيطرة على المسامية أمر بالغ الأهمية |
| المغنيسيوم AZ91 وAM60 | الأغطية والأقواس والعلب خفيفة الوزن | خفيف جدًا، تخميد جيد | الحماية من التآكل والتعامل مع الذوبان |
| الزنك زاماك 3 و 5 | بين قوسين صغيرين، وعلب أجهزة الاستشعار، وأجزاء المساحات | استقرار الأبعاد، جدران رقيقة ممتازة | حدود الوزن، غير مناسبة للمناطق الساخنة |
لقد استحوذ الألومنيوم على معظم أغطية المحركات وأنظمة نقل الحركة الجديدة لأنه يزيل الوزن من المكان الذي يؤلمه الوزن بشدة. لا يزال الحديد يفوز حيث تكون الصلابة والتخميد والتكلفة لكل كيلوغرام أكثر أهمية من الكتلة. الزنك مادة متخصصة: فهو يُصب بشكل جميل، ويتحمل جدرانًا رقيقة جدًا ويسهل تشغيل الآلات، ولكنه ثقيل ويفقد قوته عند درجات الحرارة المرتفعة.
الدرس العملي هو أن نفس الجزء غالبًا ما يوجد في سبائكين. على سبيل المثال، يمكن إنتاج المشتت الحراري للإضاءة من الألومنيوم لمركبة عالية الأداء ومن الزنك لمركبة مدمجة، مع هندسة تركيب متطابقة وسلوك حراري مختلف. إن تحديد السبيكة هو قرار نظامي، وليس قرار شراء.
صب أحد مكونات المحرك خطوة بخطوة
ينتقل غلاف المحرك المصبوب عبر تسلسل يمكن التنبؤ به. يبدو التسلسل بسيطًا على المخطط الانسيابي، لكن كل خطوة تحمل متغيرات تحدد ما إذا كان سيتم بيع الجزء النهائي أو التخلص منه.
- مراجعة التصميم وسوق دبي المالي. تتم مراجعة هندسة الأجزاء وخط الفراق وزوايا السحب ومواضع البوابة وتخطيط القاذف معًا. يتم تصميم معظم مشاكل الصب في هذه المرحلة، قبل وقت طويل من قطع أي فولاذ.
- تصنيع الأدوات. يتم تشكيل القالب أو النموذج ومعالجته بالحرارة وتركيبه. عادةً ما يتم تصنيع أدوات الصب بالقالب من الفولاذ H13، مع إدخالات صلبة في المناطق شديدة التآكل حول البوابات والنوى.
- تجريب وأخذ العينات. يتم تشغيل الأداة، ويتم قياس الأجزاء الأولى، ويتم إنشاء نافذة العملية: ضغط الطلقة، ودرجة حرارة القالب، ووقت الدورة، ومستوى الفراغ حيثما ينطبق ذلك.
- معالجة الذوبان والذوبان. يتم ذوبان السبيكة وتفريغها من الغازات وتنقيتها من الحبوب. تتم مراقبة محتوى الهيدروجين ومستوى الحديد، لأن كلاهما يحرك المسامية وكلاهما غير مرئي في الجزء النهائي.
- ملء التجويف. في عملية الصب بالقالب، تدفع الأكمام المعدنية عبر المجاري والبوابات إلى التجويف في أجزاء من الثانية. يحدد نمط التعبئة المكان الذي سينتهي به الهواء المحبوس، وهو ما يحدد المكان الذي سيتسرب منه الجزء.
- التصلب والقذف. يتجمد الصب في ثوان. تعمل دبابيس القاذف على دفعها بشكل واضح، كما أن التحكم الحراري في القالب يبقي صفحة الالتواء والبقع الساخنة تحت السيطرة.
- Degating وdeburring. تتم إزالة المجاري والتدفقات الزائدة والوميض، ثم يتم تنظيف الحواف باستخدام التشطيب الاهتزازي أو مكابس التقليب أو التشذيب.
- بالقطع. تضيف عمليات CNC التجاويف والخيوط وأسطح الغلق وفتحات التثبيت بتفاوتات لا يمكن لأي سطح مصبوب أن يتحملها بمفرده.
- المعالجة السطحية. يعمل السفع بالخردق أو الأكسدة أو الطلاء بالمسحوق أو الطلاء الإلكتروني أو تحويل الكرومات على حماية الجزء وإضفاء مظهر متسق عبر الدفعة.
- التفتيش والتعبئة. يتم إرسال تقارير الأبعاد واختبارات التسرب وصور الأشعة السينية وشهادات المواد مع الشحنة، بحيث يمكن للعميل تتبع كل دفعة مرة أخرى إلى رقم حراري.
وتستحق اثنتان من هذه الخطوات المزيد من الاهتمام. تعتبر معالجة الذوبان غير مرئية ولكنها حاسمة، لأن الصهر الذي يتم إزالة الغاز منه بشكل سيئ سينتج أجزاء تجتاز الفحص البصري وتفشل في اختبار الضغط. التصنيع هو المكان الذي يكتسب فيه الصب الصوتي سمعته، نظرًا لأن الصب ذو المسامية الداخلية غالبًا ما ينفتح فقط عندما يتم قطع التجويف فيه.
ما هي أجزاء المحرك المصبوبة بالفعل؟
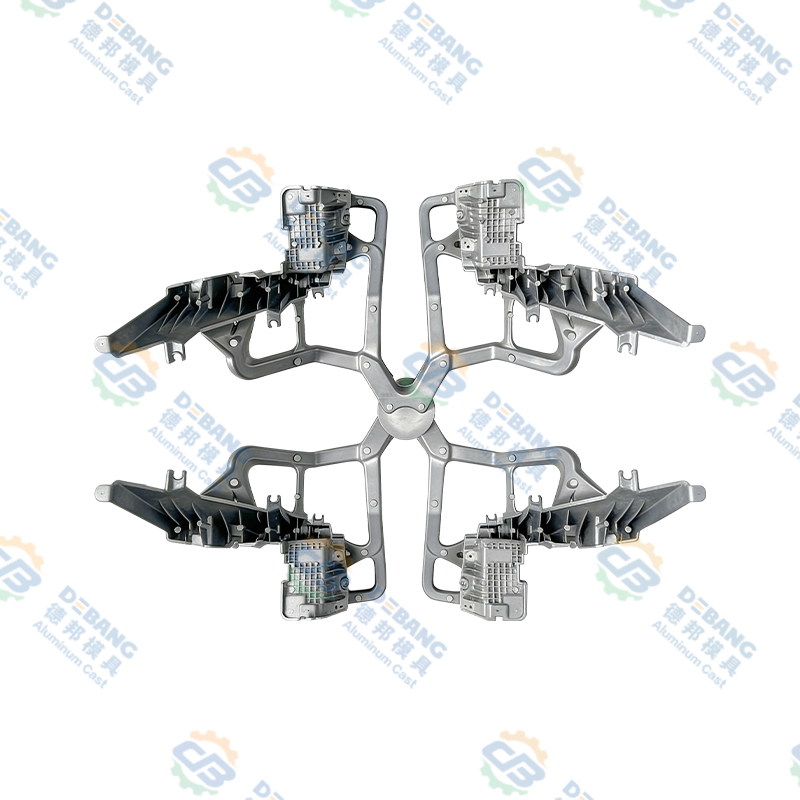
داخل المحرك الحديث، تكون قائمة الممثلين أطول مما يتوقعه معظم الناس. وهي تشمل الكتلة، ورأس الأسطوانة، وأوعية الزيت، وأغطية الصمامات، وأغطية التوقيت، ومشعبات السحب، ومشعبات العادم، ومبيتات التوربو، ومبيتات مضخة المياه، ومبيتات منظم الحرارة، وحوامل المحرك، وذيل طويل من الأقواس الصغيرة.
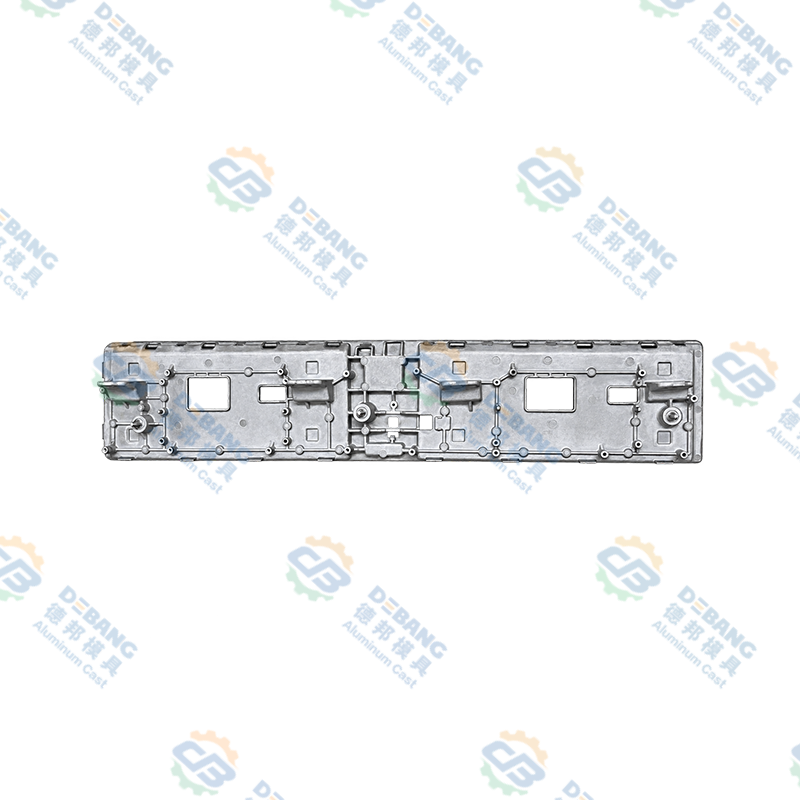
خارج قلب الاحتراق، الجزء الأكثر شيوعًا هو غلاف المحرك نفسه، ويسمى أحيانًا غطاء التوقيت أو الغطاء الأمامي أو غطاء الملحقات. إنه ذو جدران رقيقة، ويحمل أخدودًا مانعًا للتسرب، ويدعم رؤساء البراغي، وغالبًا ما يشتمل على تجاويف تحمل للأعمدة. ويجب أن تكون مسطحة، وثابتة الأبعاد، وخالية تمامًا من مسامية الجدران، لأنها تفصل الزيت من جانب عن الهواء من الجانب الآخر.
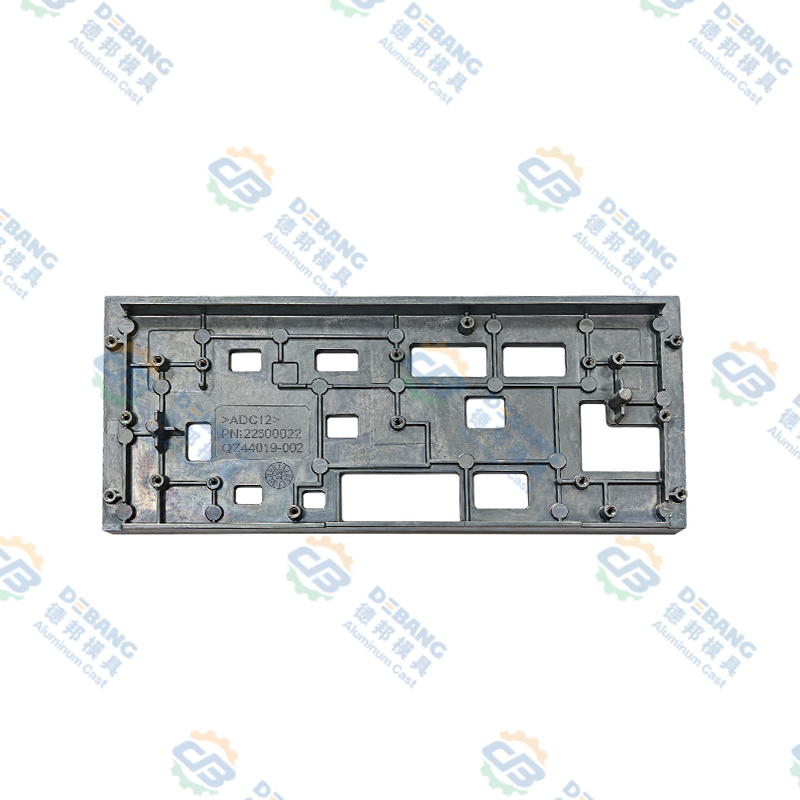
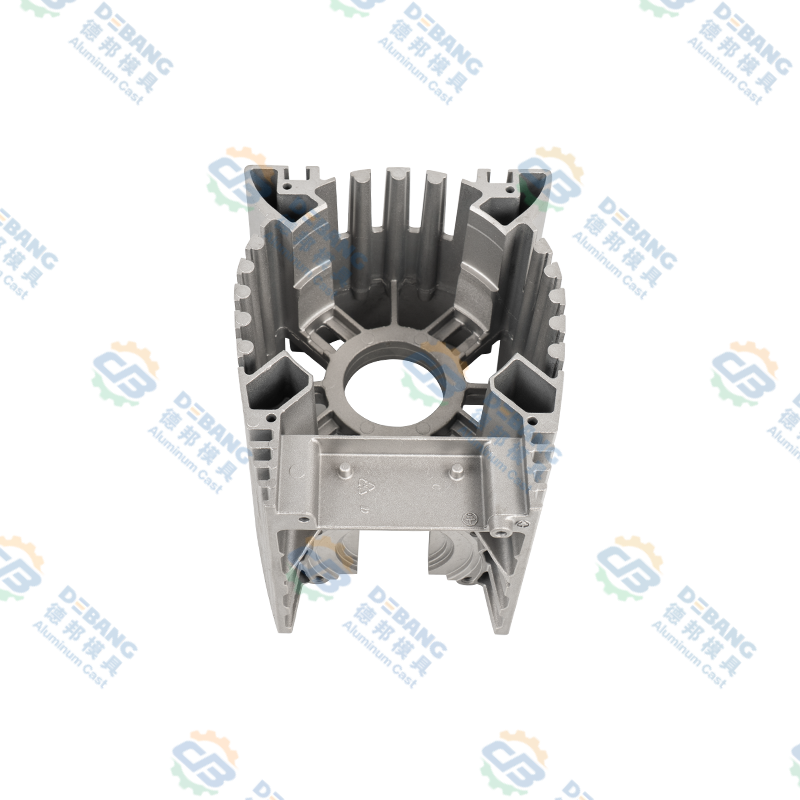 غلاف المحرك المصبوب من الألومنيوم ومبيت وحدة التحكم غلاف محرك مصبوب من الألومنيوم أو مبيت وحدة تحكم السيارة مزود بزعانف لتبديد الحرارة وبنية متكاملة، ومناسب للغلق ذو الجدران الرقيقة والصلابة الهيكلية. عرض المنتج →
أجزاء مثل هذه تكافئ المورد الذي يتحكم في السلسلة بأكملها. إذا تم قطع الأدوات في مكان واحد، وصب الصب في مكان آخر وتم التعاقد من الباطن على تصنيع الآلات في مكان ثالث، فلا أحد يملك سمك الجدار الذي تسبب في التسرب. يعمل مورد واحد بدءًا من تصميم القالب ووصولاً إلى عملية الصب الآلية على إزالة هذه الفجوة.
المسبوكات حول المحرك: ناقل الحركة والقابض والأجزاء الحرارية
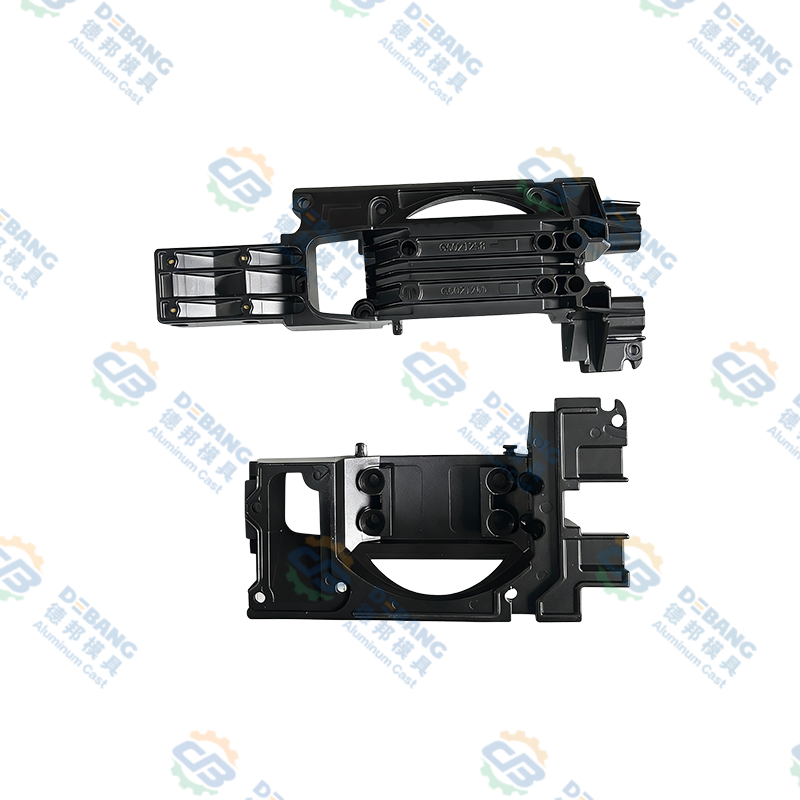
المحرك لا يعمل بمفرده، ولا المسبوكات الخاصة به أيضًا. توجد أحواض زيت ناقل الحركة في الجزء السفلي من نظام الدفع، وتجمع السوائل وتعمل كغطاء هيكلي. عادة ما تكون كبيرة ومسطحة ومضلعة، مع رأس سدادة تصريف وشفة مانعة للتسرب يجب أن تظل مسطحة بعد سنوات من التدوير الحراري.
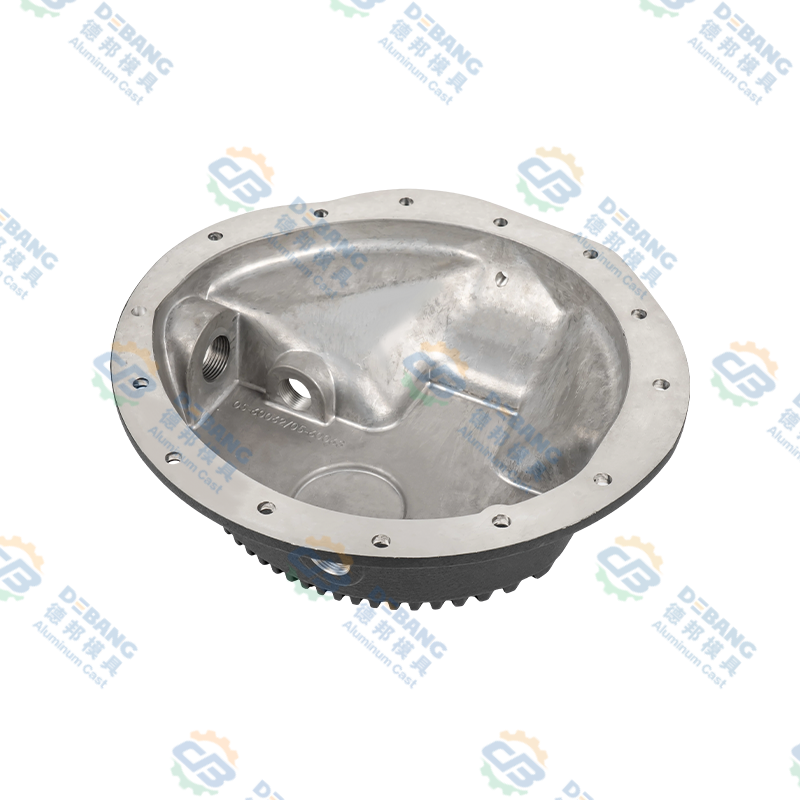 مقالي نقل الحركة المصنوعة من الألومنيوم لمركبات نقل الحركة الخاصة بالسيارات تؤكد صينية نقل الحركة المصنوعة من الألومنيوم المصبوب على تشطيب مقاوم للتآكل وختم مانع للتسرب لدور تجميع السوائل في نظام نقل الحركة أسفل المركبات. عرض المنتج →
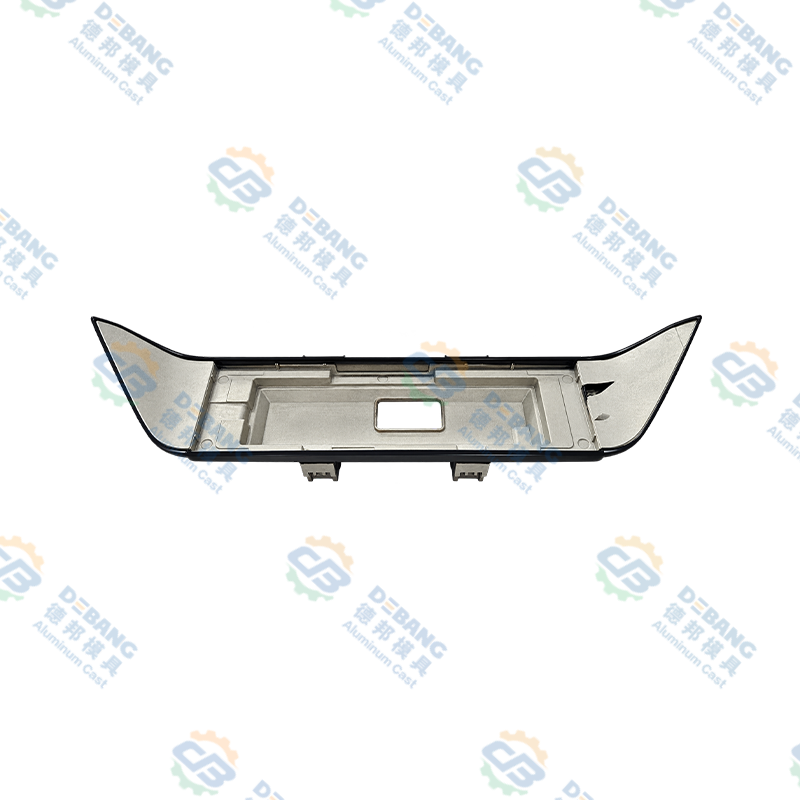
تمثل مكونات القابض تحديًا مختلفًا. تعمل أجزاء قابض زيت السيليكون للمركبات الثقيلة تحت الحمل المستمر ودرجة الحرارة، لذا فإن دقة الأبعاد والسلامة الداخلية مهمة أكثر من المظهر. يجب أن يكون سمك الجدار موحدًا بدرجة كافية لتجنب النقاط الساخنة، كما يجب أن يكون مخزون المعالجة قابلاً للتنبؤ بما يكفي لتوازن الجزء النهائي.
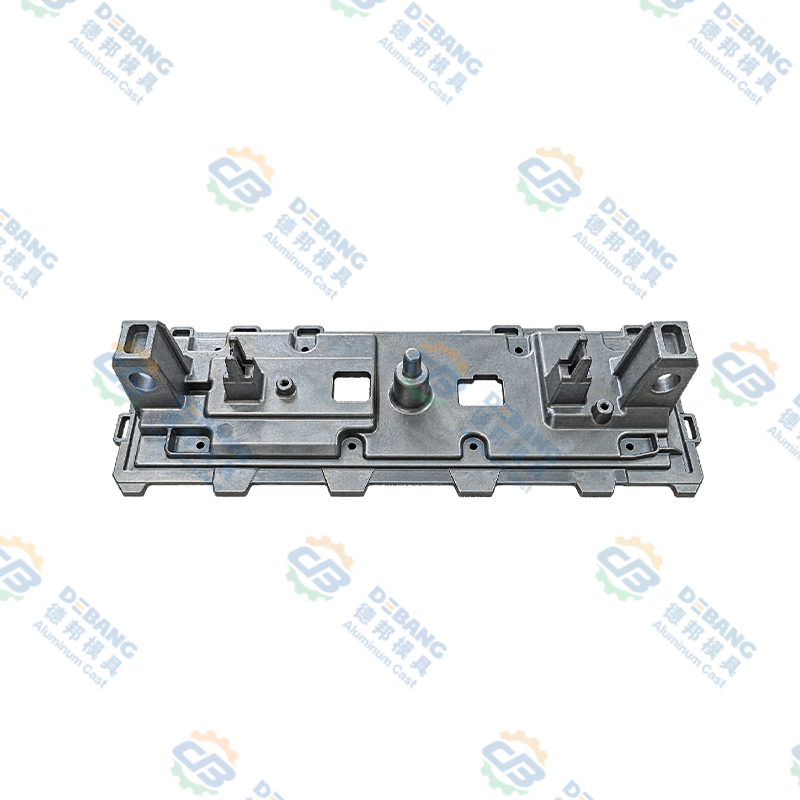
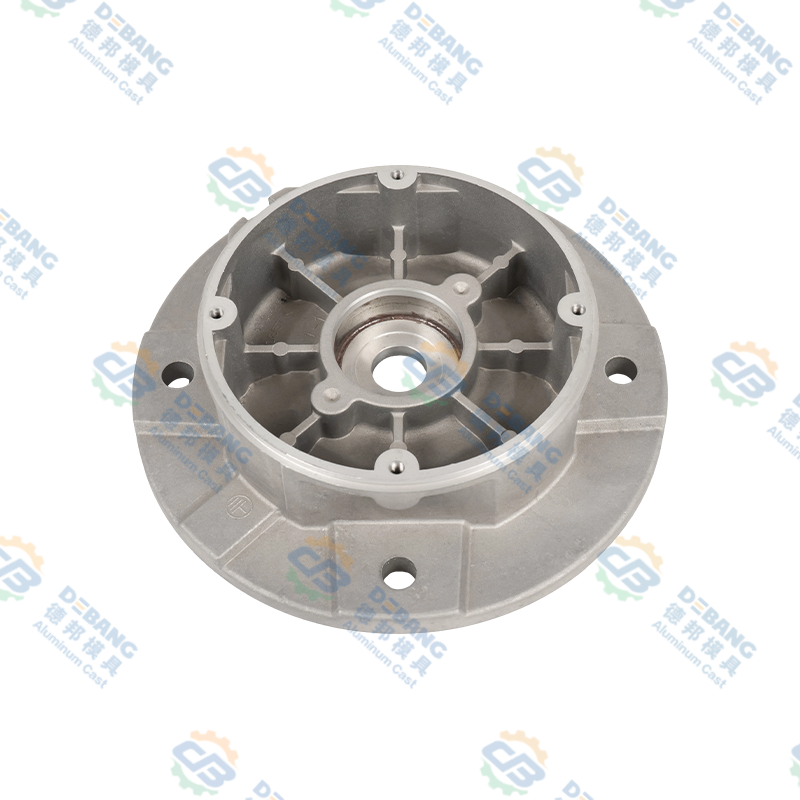 مكونات قابض زيت السيليكون المصبوبة من الألومنيوم مكونات قابض زيت السيليكون المصبوبة من الألومنيوم شديدة التحمل لمراوح تبريد المحرك، وضبط سرعة المروحة مع درجة الحرارة لدعم التبريد والاقتصاد في استهلاك الوقود. عرض المنتج →
الأجزاء الحرارية تكمل الصورة. ومع التحول إلى أنظمة نقل الحركة الكهربائية والهجينة، انتقلت المسبوكات من كتلة المحرك إلى مبيت البطارية، وعلبة العاكس، ومبيت المحرك، والمشتت الحراري للإضاءة. المعدن غالبًا ما يكون هو نفسه، وسمك الجدار غالبًا ما يكون أرق، ومتطلبات الختم عادة ما تكون أكثر صرامة. يميل الموردون الذين يفهمون بالفعل أغلفة المحرك إلى التكيف مع هذه الأجزاء بسرعة، لأن النظام الأساسي متطابق.
قواعد التصميم التي تحافظ على صوت مسبوكات المحرك
تم تصميم المسبوكات الجيدة، ولم يتم فحصها إلى الوجود. تنطبق القواعد التالية على كل عملية صب متعلقة بالمحرك تقريبًا، مهما كانت العملية.
- حافظ على سمك الجدار موحدًا قدر الإمكان. تبرد المقاطع السميكة ببطء وتسحب المعدن من الأجزاء الرقيقة المجاورة، مما يؤدي إلى خلق فراغات انكماشية.
- استخدم شرائح سخية في الزوايا الداخلية. تعمل الزوايا الحادة على تركيز الضغط وتقييد تدفق المعادن.
- أضف مسودة على كل وجه عمودي. وبدون ذلك، يستمر الجزء في القذف ويتمزق السطح.
- تصميم الأضلاع بدلاً من الزعماء السميكين. الصلابة تأتي من الهندسة، وليس من الكتلة.
- ضع بدل التشغيل الآلي فقط في المكان الذي ستحدث فيه المعالجة بالفعل. المخزون الإضافي على السطح المصبوب هو إهدار للمعادن ووقت دورة إضافي.
- فكر في مواقع دبوس القاذف مبكرًا. إن هبوط الدبوس على وجه مانع للتسرب هو تسرب في انتظار حدوثه.
- حافظ على الثقوب المحفورة بسيطة ومتوافقة مع اتجاه فتح القالب. تضيف النوى الجانبية التكلفة والصيانة.
- حدد التفاوتات التي تطابق العملية. تؤدي التفاوتات المفرطة في التضييق على السطح المصبوب إلى زيادة تكلفة الأدوات ومعدل الخردة دون تحسين الوظيفة.
عندما يتم اتباع هذه القواعد، يصل الصب إلى مركز المعالجة في حالة يمكن التنبؤ بها، ويعمل البرنامج بأكمله بشكل أسرع. وعندما يتم تجاهلها، يصبح تشغيل العينة الأول عملية تفاوض مكلفة.
العيوب الشائعة وكيفية الوقاية منها
يحتفظ كل مسبك بقائمة ذهنية من العيوب، لأن كل واحد منها له توقيع وسبب. تظهر هذه الستة غالبًا في مصبوبات المحرك.
مسامية الغاز
فراغات داخلية مستديرة ناجمة عن الهواء المحبوس أو الهيدروجين المذاب. يتم منعه من خلال تهوية أفضل ومساعدة فراغية وتفريغ الغازات الذائبة بشكل مناسب.
انكماش المسامية
فراغات غير منتظمة في المقاطع السميكة التي تتجمد أخيرًا. يتم منعه من خلال سماكة الجدار الموحدة والتغذية الأفضل والتحكم في درجة حرارة القالب.
يغلق الباردة
واجهتان معدنيتان تلتقيان دون اندماج، مما يترك التماس مرئيًا ومفصلًا ضعيفًا. تم منعه بسبب ارتفاع درجة حرارة القالب وملء أسرع.
فلاش
هروب المعدن على طول خط الفراق. يتم منعه عن طريق صيانة القالب وقوة التثبيت الصحيحة وضغط اللقطة المتحكم فيه.
صفحة الحرب
تشويه بعد القذف بسبب التبريد غير المتساوي. يتم منعه بواسطة دوائر تبريد متوازنة وتوقيت طرد صحيح.
لحام
يلتصق الألومنيوم بسطح القالب، مما يترك رقعة خشنة. يتم منعه عن طريق طلاء القالب والتحكم في درجة الحرارة والكيمياء المناسبة للسبائك.
النمط ثابت: يعود كل عيب تقريبًا إلى درجة الحرارة أو نمط التعبئة أو جودة المعدن. ولهذا السبب فإن مراقبة العملية أكثر قيمة من الفحص النهائي. الجزء الذي يتم خردةه بعد التصنيع يستهلك بالفعل العمالة والطاقة وعمر الأداة.
مراقبة الجودة عند صب أجزاء المحرك
يبدأ تخطيط الجودة لمسبوكات المحرك بوظيفة الجزء. الغطاء الذي يحمل الزيت يحتاج إلى إحكام الضغط. يحتاج القوس إلى تكرار الأبعاد. يحتاج المشتت الحراري إلى سلامة الجدار حتى تتمكن الحرارة من الانتقال فعليًا عبر المعدن.
ومن الناحية العملية، تجمع خطة التحكم النموذجية بين عدة طبقات. تؤكد فحوصات المطياف كيمياء السبائك قبل استخدام المصهور. تقوم سجلات المراقبة أثناء العملية بإطلاق النار على الملفات الشخصية ودرجات حرارة القالب. يستخدم فحص الأبعاد الفرجار والمقاييس وآلات القياس المنسقة للميزات المهمة. تبحث الطرق غير المدمرة مثل الأشعة السينية واختبار الضغط أو التسرب عن الفراغات الداخلية التي لا يمكن للفحص البصري العثور عليها. وأخيرًا، تكشف الفحوصات المدمرة على أجزاء العينة عن البنية المجهرية والصلابة ومستويات المسامية الفعلية.
التوثيق مهم بقدر أهمية الاختبار. يجب أن يكون مورد الصب قادرًا على أن يُظهر للعميل سجل الفحص لمجموعة معينة، مطابقًا لرقم الحرارة والآلة. إن إمكانية التتبع هذه هي ما يحول الشحنة إلى علاقة توريد موثوقة، وهذا هو السبب في أننا نتعامل مع سجلات التفتيش الخاصة بنا كمنتج في حد ذاته. يمكنك قراءة المزيد حول كيفية تعاملنا مع هذا الأمر على موقعنا صفحة الجودة .
التكلفة والأدوات والمدة الزمنية
غالبًا ما يطلب المشترون رقمًا واحدًا لكل قطعة، لكن سعر الصب هو مجموع عدة تكاليف مختلفة جدًا. يوضح الرسم البياني أدناه تقريبًا كيفية تقسيم تكلفة البرنامج الإجمالية لمكون محرك الألمنيوم المصبوب.
يتبع استنتاجين. أولاً، تهيمن المواد والأدوات، لذا فإن التغيير البسيط في سمك الجدار يمكن أن يحرك سعر الوحدة أكثر من التفاوض الطويل حول معدلات العمالة. ثانيا، الإنفاق على الجودة ليس من النفقات العامة. إنه أرخص تأمين ضد مطالبة الضمان بشأن غطاء التسريب.
المهلة الزمنية تتبع منطق مماثل. تستغرق الأدوات عادة عدة أسابيع من تجميد التصميم إلى العينة الأولى، وتضيف تركيبات التصنيع وقتًا إضافيًا. يسمح الجدول الزمني الواقعي بجولة أخذ العينات، وتصحيح التصميم إذا لزم الأمر، ومجموعة صغيرة من ما قبل الإنتاج قبل التكثيف الكامل.
العمل مع شريك الصب يموت
الفشل الأكثر شيوعًا في مشاريع الصب ليس فشلًا تقنيًا. إنها فجوة التسليم. يلقي صانع الأدوات اللوم على المسبك، ويلقي المسبك اللوم على مجموعة السبائك، ويكتشف ورشة التصنيع مشكلة كانت موجودة منذ الطلقة الأولى.
إن المورد الذي يغطي تصميم القالب، والصب، والعمليات الثانوية، والتصنيع الدقيق، ومعالجة الأسطح والتجميع تحت سقف واحد يزيل معظم هذه المخاطر. كما أنه يقصر حلقة التغذية الراجعة: عندما يكشف التجويف الآلي عن المسامية، يتعلم المسبك عنها في نفس الأسبوع، وليس في نفس الربع.
إذا كنت تخطط لصب محرك جديد أو مجموعة نقل الحركة، فمن المفيد إشراك شريك التصنيع في المحادثة قبل تجميد الرسم. يمكن أن تؤدي مناقشة قصيرة حول خطوط الفصل وسمك الجدار ومخزون الآلات إلى توفير دورة الأدوات بأكملها. مرحبا بكم في تحدث إلى فريقنا حول مشروعك، سواء كان جزءًا واحدًا أو مجموعة من المكونات.
الأسئلة المتداولة
هل صب كتلة المحرك هو نفس صب القالب؟
لا. كتل المحرك عادة ما تكون مصبوبة بالرمل أو مصبوبة بالضغط المنخفض من الحديد أو الألومنيوم، لأنها كبيرة الحجم وممراتها الداخلية تحتاج إلى قالب يمكن كسره. عادةً ما يتم استخدام الصب بالضغط العالي للأجزاء الأصغر والأرق مثل الأغلفة والأغطية والمقالي والأقواس، حيث يبرر الحجم الكبير والتفاوتات الضيقة تكلفة القالب الفولاذي.
ما هو المعدن المستخدم في صب أجزاء المحرك؟
يسيطر الحديد الزهر الرمادي والحديد المرن على الكتل التقليدية والأعمدة المرفقية. يتم استخدام سبائك الألومنيوم مثل A356 وA360 وADC12 وA380 للرؤوس والمبيتات والأغطية والأجزاء الحرارية. ويظهر المغنسيوم في أغطية وأقواس خفيفة الوزن، بينما يستخدم الزنك في المكونات الصغيرة الدقيقة التي تحتاج إلى جدران رقيقة جداً.
لماذا لا تزال أجزاء المحرك المصبوبة بحاجة إلى المعالجة؟
لأن الصب ينتج شكلاً شبه شبكي وليس شكلًا نهائيًا. لا يمكن للسطح المصبوب أن يحمل التسامح المطلوب لتجويف المحمل أو وجه الختم أو الثقب الملولب. تقوم عملية التصنيع بإزالة طبقة من المعدن يتم التحكم فيها للوصول إلى تلك التفاوتات، كما أنها تكشف أيضًا عن المسامية الداخلية التي قد تفشل في الخدمة.
كم من الوقت يستغرق صب وتسليم أحد مكونات المحرك؟
بالنسبة للجزء الجديد، انتظر عدة أسابيع لتصميم الأدوات وتصنيعها، ثم جولة أخذ العينات للتحقق من صحة الأبعاد ومعلمات العملية. يتم إنتاج الجزء الناضج بسرعة، وغالبًا ما يتم قياسه بالأيام، ولكن إجمالي المهلة الزمنية يشمل أيضًا شراء المواد والتصنيع ومعالجة الأسطح والفحص والشحن.
هل يمكن إصلاح المسامية في جزء محرك الزهر؟
يمكن في بعض الأحيان إغلاق المسامية السطحية الصغيرة عن طريق التشريب، ولكن لا ينبغي إصلاح المسامية الهيكلية في منطقة محكمة الضغط أو الحاملة. الإجابة الصحيحة هي تصحيح العملية وضبط البوابة أو التبريد وإعادة أخذ العينة. إصلاح الفراغات الداخلية يخفي المشكلة بدلاً من حلها.
كيف أعرف أن الصب لن يتسرب؟
تم تصميم إحكام التسرب والتحكم فيه، وليس متوقعًا. يبدأ الأمر بمحاكاة التعبئة، ويستمر بالتحكم في جودة الذوبان ودرجة حرارة القالب، وينتهي باختبار الضغط أو التسرب على أجزاء الإنتاج. يؤكد فحص الأشعة السينية على العينات أن الهيكل الداخلي يتوافق مع غرض التصميم.
إن صب المحرك هو موضوع يكافئ الصبر. تتفاعل كل من العملية والسبيكة والهندسة، وعادةً ما يظهر القرار الذي يتم اتخاذه في اجتماع التصميم الأول في معدل الخردة بعد عام. احصل على الأساسيات الصحيحة، وحافظ على سلسلة التوريد قصيرة، وتحكم في الصهر والأدوات بنفس القدر من الجدية، وسوف تقوم المسبوكات بعملها الهادئ طوال عمر السيارة.
إذا كنت ترغب في الحصول على رأي ثانٍ بشأن الجزء الذي تقوم بتطويره، أرسل لنا الرسم. عادةً ما تكون المحادثة القصيرة حول سمك الجدار وخطوط الفصل ومخزون الآلات هي الساعة الأكثر قيمة في المشروع بأكمله.
آخر الأخبار
تعرف على المزيد حول أخبار الصناعة
-
08
May
 التحول الرقميتشهد صناعة القوالب تحولًا رقميًا لتحسين الإنتاجية ومراقبة الجودة من خلال إدخال تقنيات التصنيع الذكية والصناعة 4.0.
-
21
Sep
سبائك الزنك مقابل الألومنيوم: التطبيقات ومعايير الاختيار والإرشادات العمليةللمشترين OEM مقارنة سبائك الزنك والألومنيوم ل يموت الصب ، عادةً ما يكون اختيار المواد مدفوعًا بأربعة متغيرات: حجم الجزء، وأهداف الوزن، ودرجة حرارة التشغيل، ومتطلبات التشطيب. تعتبر سبا... -
09
Nov
المغنيسيوم في سبائك الألومنيوم: كيف يتحكم المغنيسيوم في القوة والصب والتآكلالمغنيسيوم هو الرقم الأصغر في معظم شهادات سبائك الألومنيوم، وغالبًا ما يحدد كيفية تصرف الجزء. يمكن لبضعة أعشار من النسبة المئوية أن ترفع قوة إنتاج قالب الصب بمقدار عشرات الميجا باسكال. يمكن لبضع... -
02
Nov
تصميم HPDC: دليل عملي لتصميم قوالب الصب بالضغط العالييتمتع الصب بالضغط العالي بسمعة طيبة كعملية تشكيل قريبة من الشبكة، مما يجعل الأمر يبدو كما لو أن معظم العمل الحقيقي يحدث داخل الماكينة. في الواقع، تقريبًا كل خصائص الجودة الخاصة بالصب، بدءًا من ن...
سواء كنت مشتريًا أو شريكًا في التطوير، فنحن ملتزمون بتزويدك بحل موثوق.
روابط المنتجات
الجوال
خدمة العملاء
روابط سريعة
الحصول على الاقتباس
اتصل بنا
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: رقم 1 طريق تيانشينغ، مجمع داكي للعلوم والتكنولوجيا، منطقة بيلون، مدينة نينغبو، مقاطعة تشجيانغ، الصين
حقوق النشر© Zhejiang Debang Intelligent Technology Co., Ltd. جميع الحقوق محفوظة.
 OEM / ODM مصنعي صب القوالب