

سبائك الزنك مقابل الألومنيوم: التطبيقات ومعايير الاختيار والإرشادات العملية
 2026.09.21
 أخبار الصناعة
للمشترين OEM مقارنة سبائك الزنك والألومنيوم ل يموت الصب ، عادةً ما يكون اختيار المواد مدفوعًا بأربعة متغيرات: حجم الجزء، وأهداف الوزن، ودرجة حرارة التشغيل، ومتطلبات التشطيب. تعتبر سبائك الزنك المرشح الأقوى للأجزاء المعقدة ذات الجدران الرقيقة التي تحتاج إلى طلاء مصقول. تعتبر سبائك الألومنيوم الخيار الأفضل عندما يكون الوزن مهمًا أو عندما يجب أن يبدد الجزء الحرارة أو أن يكون مؤكسدًا. تقوم هذه المتغيرات الأربعة بتسوية معظم النزاعات قبل إصدار عرض الأسعار.
لمحة سريعة عن خصائص المواد الرئيسية
يعتبر كل من الزنك والألومنيوم من مواد الصب بالقالب، لكن خصائصهما الفيزيائية تختلف بطرق تؤثر بشكل مباشر على تصميم الأجزاء وتكلفة الإنتاج. يلخص الجدول أدناه القيم التي يراجعها مشترو OEM في أغلب الأحيان عند الاختيار بينهم.
| الملكية | سبائك الزنك | سبائك الألومنيوم |
|---|---|---|
| الكثافة | ~6.6 جم/سم3 | ~2.7 جم/سم3 |
| نقطة الانصهار | 380-430 درجة مئوية | 580-660 درجة مئوية |
| قوة الشد | 250-320 ميجا باسكال | 230-360 ميجا باسكال |
| الموصلية الحرارية | ~100 واط/م·ك | ~110-130 واط/م·ك |
| سمك الجدار النموذجي | 0.5 ملم وما فوق | 1.5 ملم وما فوق |
| مقاومة التآكل | جيد، يحتاج إلى طلاء | ممتاز، يمكن أنودة |
هذه الاختلافات تنتج عواقب عملية. يمكن صب جزء من الزنك بجدران رفيعة تصل إلى 0.5 مم، بينما يحتاج جزء الألومنيوم عادةً إلى 1.5 مم على الأقل لملئه بشكل صحيح. تعتبر فجوة الكثافة مهمة في تطبيقات المركبات حيث يتم قياس الوزن الإضافي مقابل الاقتصاد في استهلاك الوقود أو أهداف النطاق. تؤثر فجوة درجة حرارة الانصهار على عمر الأدوات وزمن الدورة، مما يؤدي بدوره إلى تغيير اقتصاديات كل قطعة.
الوزن والقوة: ما الذي يهم أكثر في الجزء الخاص بك؟
ابدأ بالاستنتاج: إذا كان الجزء صغيرًا ويحتاج إلى تحمل التعامل القاسي، فإن الزنك يوفر مقاومة أكبر للصدمات لكل وحدة حجم. إذا كان الجزء أكبر، أو تم تركيبه على مجموعة متحركة، يصبح وزن الألومنيوم أكثر قيمة. الزنك أكثر كثافة بحوالي 2.4 مرة من الألومنيوم. وهذا يعني أن غلاف الزنك يحتوي على كتلة أكبر بحوالي 60 بالمائة من نفس الحجم في الألومنيوم. بالنسبة للمكونات الثابتة، غالبًا ما تكون هذه الكتلة الإضافية غير ضارة. بالنسبة للتجمعات الدوارة أو الاهتزازية، يؤثر ذلك على الكلال وحجم المشغل. قوة الشد هي منافسة متقاربة، حيث تصل كلتا المادتين إلى 250 ميجا باسكال أو أكثر اعتمادًا على السبيكة والمعالجة الحرارية. لكن المتانة في المقاطع الرقيقة تدفع نحو الزنك. يكون الألومنيوم أكثر عرضة للتمزق إذا كان الجدار رقيقًا ونقطة الضغط حادة.
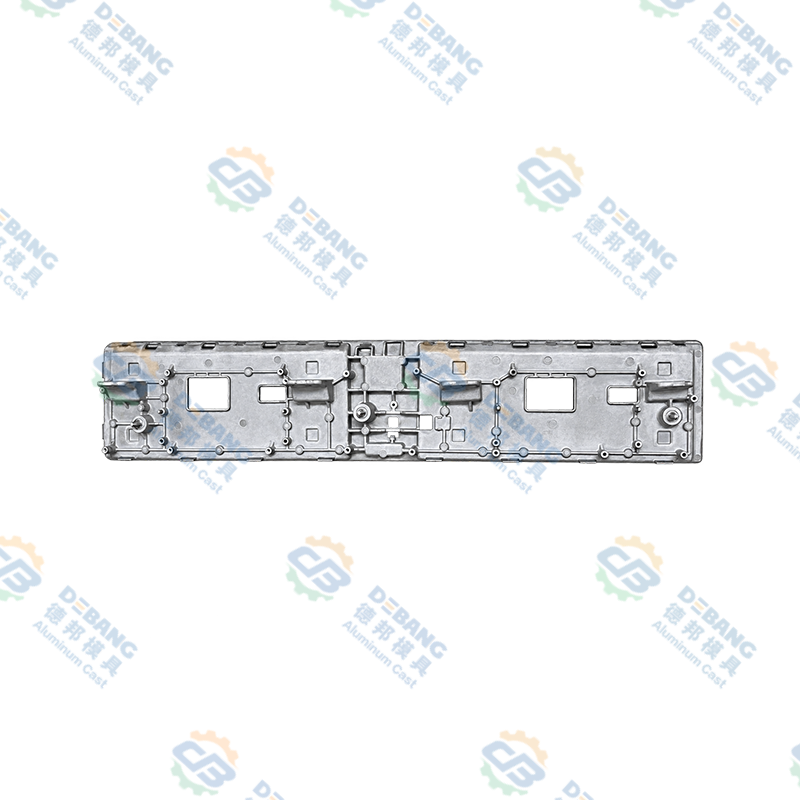
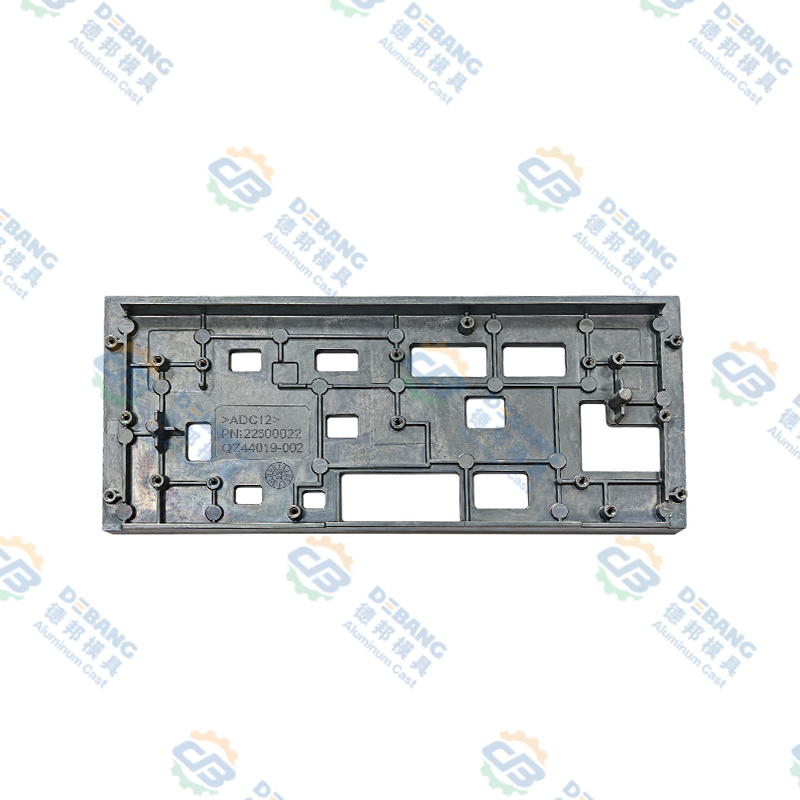
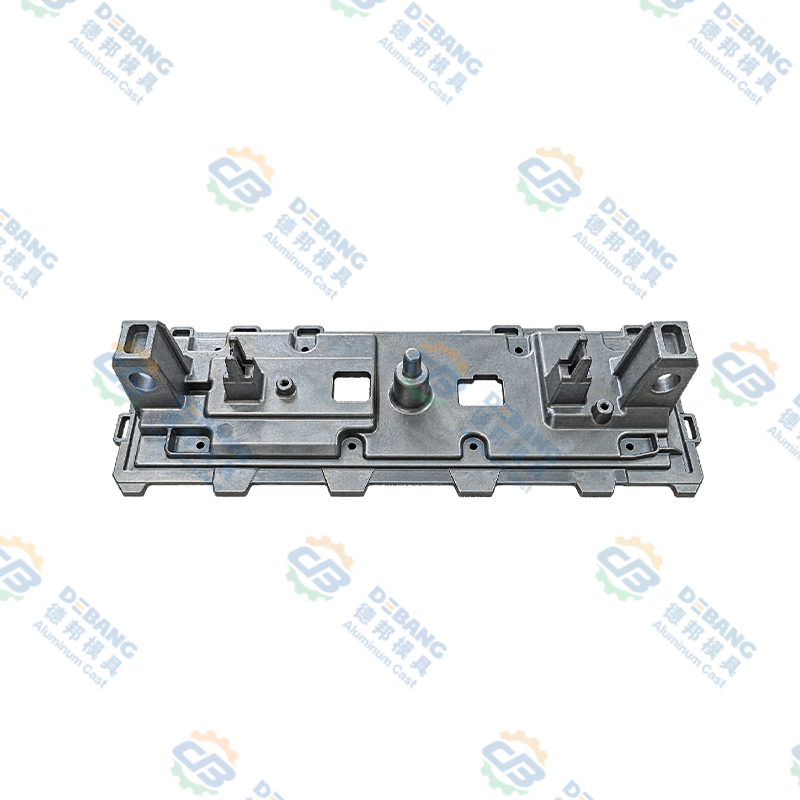
توضح أغلفة محرك ممسحة السيارات ومكونات القابض المقايضة جيدًا. يحتاج مبيت محرك المساحات إلى جدار قوي ورفيع لتجنب زيادة الوزن إلى مجموعة المساحات. يمكن للألمنيوم القيام بذلك إذا ظل الجدار أعلى من 1.5 ملم. يمكن أن يصبح الزنك أرق مع انخفاض خطر المسامية. من الناحية العملية، تنتج كلتا المادتين أجزاء ممسحة موثوقة، لكن هدف التصميم يحدد أيهما يفوز.
- اختر الزنك للأجزاء المدمجة والمفصلة التي تحتاج إلى تفاوتات صارمة
- اختر الألومنيوم للمبيتات الأكبر حجمًا التي يكون فيها توفير الوزن أمرًا مهمًا
- اختر الزنك عندما يتطلب الجزء تشطيبًا زخرفيًا مصقولًا
- اختر الألومنيوم عندما يكون الجزء مؤكسدًا لمقاومة التآكل
الأداء الحراري والبيئي
الألومنيوم هو الخيار الأكثر شيوعًا للأجزاء المعرضة لدرجات حرارة التشغيل العالية. نطاق ذوبانه يصل إلى حوالي 200 درجة مئوية فوق الزنك، وسقف درجة حرارة الخدمة أعلى بالمقابل. بالنسبة للمصارف الحرارية لإضاءة السيارات وإلكترونيات الطاقة المبردة بالهواء أو السائل، عادة ما يتم تحديد الألومنيوم لأنه يوصل الحرارة بعيدًا عن الأجهزة الحساسة ويقاوم التليين عند درجات حرارة مرتفعة. يقوم الزنك أيضًا بتوصيل الحرارة، ولكن درجة حرارة الخدمة العليا تتراوح بين 100-120 درجة مئوية للخدمة المستمرة، مما يحد من استخدامه بالقرب من مصادر الضوء عالية الطاقة أو حجرات المحرك.
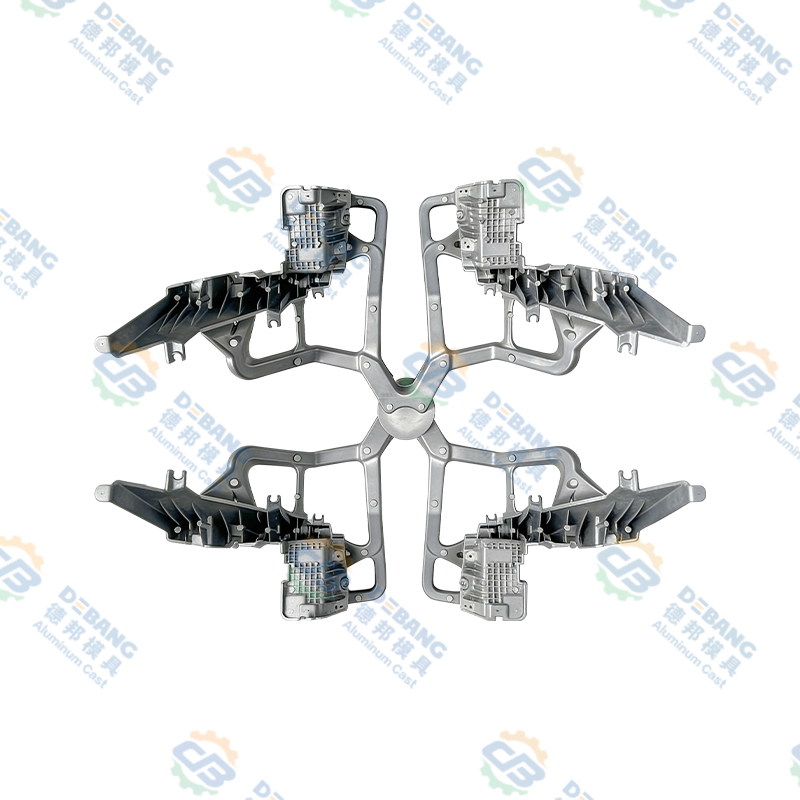
بالنسبة لمساكن الإضاءة التي تقع بالقرب من مصفوفات LED أو مصابيح HID، فإن المسار الحراري من مصدر الضوء إلى الهيكل مهم أكثر من اللمسات النهائية التجميلية. وهذا هو السبب في أن العديد من المشتتات الحرارية لإضاءة السيارات مصبوبة من الألومنيوم، ولهذا السبب يطلب مشترو OEM بشكل روتيني نتائج المحاكاة الحرارية قبل الموافقة على التصميم.
لا يزال من الممكن استخدام الزنك في التطبيقات الحرارية عندما يكون الجزء صغيرًا ويكون الحمل الحراري منخفضًا. أحيانًا تتفوق تجهيزات الإضاءة الصغيرة المصنوعة من الزنك على شريحة ألومنيوم أكبر من حيث التكلفة واستقرار الأبعاد، طالما ظلت درجة حرارة التشغيل داخل النطاق الآمن.
اختلافات عملية الصب وحياة الأدوات
يتمتع الزنك بنقطة انصهار أقل، مما يترجم إلى دورات طلقة أسرع وعمر أطول للقالب. يمكن لأداة صب قوالب الزنك إنتاج مليون طلقة أو أكثر قبل أن يصبح التآكل واضحًا. الألومنيوم، بنقطة انصهاره الأعلى، يهاجم الفولاذ بقوة أكبر؛ ينتج قالب الألمنيوم النموذجي ما بين 100000 إلى 200000 طلقة قبل الحاجة إلى التجديد. يكون هذا الاختلاف مهمًا عندما يكون حجم البرنامج كبيرًا، لأن تكاليف استهلاك الأدوات وصيانتها تؤثر على سعر القطعة المعروض.
وقت الدورة هو نقطة انفصال أخرى. يتصلب الزنك بسرعة ويمكن إخراجه عاجلاً. يتطلب الألومنيوم المزيد من وقت التبريد. بالنسبة لجزء صغير ذو جدار رقيق، يمكن أن تكون دورة الزنك أقصر بكثير من دورة الألومنيوم، مما يرفع الإنتاجية على مستوى الخلية. بالنسبة لجزء كبير وثقيل من الألومنيوم، يزداد وقت الدورة بشكل أكبر لأن التجويف يستغرق وقتًا أطول حتى يمتلئ ويبرد. يجب على المشترين الذين يقارنون الأسعار أن يسألوا عن وقت الدورة وعمر القالب المتوقع بشكل منفصل، حيث يظهر كلاهما داخل تكلفة الوحدة حتى لو لم يتم إدراجهما كبنود مميزة.
إذا كان من المتوقع أن يبيع أحد البرامج مليون وحدة سنويًا، فقد يدوم قالب الزنك أكثر من قالبين أو ثلاثة قوالب من الألومنيوم طوال عمر البرنامج. إذا كان البرنامج عبارة عن مجموعة صغيرة متخصصة مكونة من 5000 قطعة، فإن تكلفة القالب الأولية هي التي تهيمن وقد تكون المواد ذات الإنتاج الأسهل بكميات منخفضة أكثر جاذبية.
التشطيب السطحي ومقاومة التآكل
يتمتع الزنك بسمعة طيبة في توافقه الممتاز مع الطلاء. يمكن صقل صب الزنك وطلائه بالنيكل أو الكروم وطلائه للحصول على لمسة نهائية زخرفية. كما أن سبائك الزنك تقاوم التآكل بشكل جيد دون طلاء، ولكن عادة ما يتم طلاء المعدن لتحسين مظهره وإطالة عمر الخدمة. إن السطح الأملس الخالي من العيوب الذي تنتجه قوالب الزنك يجعل من السهل تحقيق مرآة أو تشطيب قريب من المرآة.
يمكن أيضًا الانتهاء من الألومنيوم بعدة طرق، ولكن طريق التشطيب الأكثر قيمة هو الأنودة. يخلق الألومنيوم المؤكسد طبقة صلبة من الأكسيد تقاوم التآكل وتأتي في مجموعة من الألوان. يمكن أيضًا طلاء مصبوبات الألومنيوم بالمسحوق أو طلائها أو تركها بطبقة نهائية غير لامعة. السؤال العملي الذي يطرحه مشتري OEM هو ما هي اللمسات النهائية التي يتوقعها عميلك. إذا كان الجزء ظاهرا وزخرفيا، فإن الزنك يبدأ بميزة. إذا كان الجزء وظيفيًا ويحتاج إلى تحمل التعرض لرذاذ الملح أو المواد الكيميائية أو الطقس، فقد يتحمل الألومنيوم المؤكسد بشكل أفضل.
بالنسبة للعلب التي تحمل مثبتات وتحتاج إلى ثبات الأبعاد بعد الطلاء، يمكن لكلا المادتين تحقيق تفاوتات ثابتة. والفرق الرئيسي هو أن الأجزاء المطلية بالزنك عادة ما تحافظ على تفاوتات أكثر صرامة في الإنتاج لأن عملية الصب بالقالب تكون أكثر قابلية للتكرار عند الجدران الرقيقة.
يجب على مشتري تصنيع المعدات الأصلية مقارنة محركات التكلفة
إن مسألة التكلفة الحقيقية ليست سعر الكيلوغرام الواحد من المعدن، بل التكلفة الإجمالية لكل جزء مقبول. هذا هو المكان الذي تتغير فيه المناقشة لكل مشتري.
- تكلفة المواد: يعد الزنك أكثر تكلفة للكيلوغرام الواحد من الألومنيوم، ولكن قد يحتوي جزء الزنك على مادة أقل تشذيبًا لأن التجويف يملأ بشكل أكثر كفاءة عند الجدران الرقيقة.
- وقت الدورة: دورات الزنك أسرع، مما يقلل من العمالة والحمل الزائد للآلة لكل جزء.
- عمر الأدوات: تدوم قوالب الزنك لفترة أطول، وبالتالي تنخفض تكلفة الصيانة لكل جزء بمرور الوقت.
- العمليات الثانوية: يحتاج الزنك إلى تشذيب أقل ويتطلب عادةً تصنيعًا أقل، بينما يحتاج الألومنيوم غالبًا إلى إزالة الأزيز وأحيانًا عمل CNC لتحقيق تفاوتات صارمة.
- معدل الرفض: يحتوي الزنك على مخاطر مسامية أقل في المقاطع الرقيقة، مما يعني خردة أقل. يمكن أن تظهر رفضات الألومنيوم على شكل مسامية غازية أو عيوب انكماش، مما يزيد من تكلفة الجودة.
بالنسبة للجزء المكشوف بصريًا والذي يحتاج إلى مسامية منخفضة ولمسة نهائية لامعة، غالبًا ما يقدم الزنك أقل تكلفة إجمالية. بالنسبة للجزء الهيكلي الذي يكون فيه تقليل الوزن هو الأولوية، قد يظل الألومنيوم يتفوق على الزنك حتى لو كان وقت دورته أطول.
سيناريوهات التطبيق في السيارات وخارجها
تعد أجزاء إضاءة السيارات أحد أوضح الأمثلة على ضغط اختيار المواد. يجب أن يكون المشتت الحراري لإضاءة السيارة خفيف الوزن بما يكفي للمركبة ولكنه قادر حرارياً على التعامل مع الحرارة الصادرة من مصدر الضوء. الألومنيوم هو الافتراضي المعتاد للمشتت الحراري نفسه. ومع ذلك، لا تزال مكونات الإضاءة الصغيرة المصنوعة من الزنك، بما في ذلك المشتتات الحرارية، محددة في المواضع التي يكون فيها ناتج الضوء أقل ويكون الجزء محاطًا بالبلاستيك أو حيث يؤدي صب الزنك إلى تبسيط عملية التجميع. عادةً ما يكون قرار استخدام الزنك كمشتت حراري للإضاءة مدفوعًا بالحاجة إلى تكرار الأبعاد الأكثر إحكامًا وهندسة رقيقة ومعقدة، وليس بالقدرة الحرارية الخام.
توفر أنظمة المساحات تباينًا آخر. قد يتم صب غطاء محرك الماسحة من الألومنيوم لتقليل الكتلة الموجودة على ذراع الماسحة، خاصة في وحدات الماسحة الأمامية. قد يكون من المفضل استخدام نسخة الزنك للممسحة الخلفية أو للأجزاء الميكانيكية الداخلية، حيث تعمل اللمسات النهائية المطلية ودقة الأبعاد على تقليل الضوضاء والاحتكاك.
المركبات الثقيلة تسبب الإجهاد الحراري. تواجه مكونات قابض زيت السيليكون للمركبات الثقيلة درجة حرارة عالية وعزم دوران مستمر. يعتبر الألومنيوم هو الاختيار العقلاني لتلك المساكن لأنه يتخلص من الحرارة ويقاوم الترهل تحت الحمل.
غالبًا ما تجمع الدراجات النارية والمعدات الترفيهية بين المادتين. أوتاد القدم ودعامات الرفارف تفضل الألومنيوم لتقليل الوزن. الأقواس الصغيرة والأغطية الزخرفية تفضل الزنك للحصول على تفاصيل أدق ولمسة نهائية أفضل.
إطار القرار النهائي للمشترين
قبل إرسال طلب عرض الأسعار، قم بتطبيق التسلسل التالي. أولاً، قم بإدراج نطاق درجة حرارة التشغيل. إذا تجاوزت درجة الحرارة 120 درجة مئوية لفترة طويلة، فإن الألومنيوم هو الطريق الأكثر أمانًا. ثانيا، حساب الحد الأقصى لوزن المكون المقبول. إذا كان كل جرام مهمًا للاقتصاد في استهلاك الوقود أو الحمولة، فإن الألومنيوم هو الخيار المعقول الوحيد. ثالثًا، قم بمراجعة الرسم لمعرفة الحد الأدنى لسماكة الجدار. إذا كان المصمم يطلب جدرانًا بسمك 0.5 إلى 1.0 مم، فإن الزنك هو المادة الأقوى. رابعا، اتخاذ قرار بشأن النهاية. إذا كان سطحًا زخرفيًا مطليًا بالكروم، فإن الزنك يفوز. إذا كان طلاء بأكسيد ملون، يفوز الألومنيوم.
وينبغي أيضا النظر في التطبيق. بالنسبة لخافضات حرارة الإضاءة، يعد الألومنيوم هو الاختيار التقليدي في معظم تصميمات السيارات الحديثة. بالنسبة للأجزاء الميكانيكية الدقيقة والأقواس المعقدة في نفس السيارة، غالبًا ما يكون الزنك هو الخيار الأكثر اقتصادا. يدعم العديد من موردي قوالب الصب بالقالب من OEM كلتا المادتين، مما يعني أن الشريك الجيد يمكنه اقتراح المادة بناءً على وظيفة الجزء، وليس على المعدن الموجود في المخزون.
يلعب ضمان الجودة دورًا أيضًا. عندما تعمل مع شركة مصنعة لديها خبرة في كلتا المادتين، يمكنها توفير مجموعة قوية من البيانات المرجعية، بما في ذلك مستويات المسامية وتقارير الأبعاد وعينات التشطيب من كل مجموعة مواد، مما يمنحك الثقة لاتخاذ قرار قبل الالتزام بالأدوات.
قائمة التحقق قبل تقديم الطلب
- حدد نطاق درجة حرارة التشغيل وتحقق منه مقابل سقف خدمة المادة
- اضبط هدف الوزن وتأكد من حجم الجزء مقابل اختلاف الكثافة
- تأكد من الحد الأدنى لسمك الجدار وما إذا كان التصميم متوافقًا مع إمكانية التعبئة بالألمنيوم
- حدد تشطيب السطح المطلوب وتأكد من توفر الطلاء أو الأكسدة
- قم بتقدير الحجم السنوي، ثم قم بحساب استهلاك الأدوات وعمر القالب المتوقع لكل مادة
- اطلب من المورد بيانات المسامية والتسامح وإنهاء العينة قبل الموافقة على الأداة
مع وجود هذه الإجابات في متناول اليد، عادة ما يكون قرار الزنك مقابل الألومنيوم واضحًا ومباشرًا. تصبح المادة التي تتوافق بشكل أفضل مع وظيفة الجزء وبيئة التطبيق هي الإجابة الصحيحة، بغض النظر عن السبائك الأرخص لكل كيلوغرام.
آخر الأخبار
تعرف على المزيد حول أخبار الصناعة
-
08
May
 التحول الرقميتشهد صناعة القوالب تحولًا رقميًا لتحسين الإنتاجية ومراقبة الجودة من خلال إدخال تقنيات التصنيع الذكية والصناعة 4.0.
-
28
Sep
سبائك الزنك Zamak 3: الخصائص وتطبيقات الصب بالقالب ودليل الاختيار لمصنعي المعدات الأصليةعندما يتطلب الجزء المعدني هندسة معقدة، وتفاوتات مشددة، وتشطيبًا جيدًا للسطح بتكلفة معقولة، غالبًا ما يكون Zamak 3 هو أول من يلجأ إليه مهندسو المواد. ولا يعتمد هذا الاستنتاج على العادة وحدها. تعت... -
09
Nov
المغنيسيوم في سبائك الألومنيوم: كيف يتحكم المغنيسيوم في القوة والصب والتآكلالمغنيسيوم هو الرقم الأصغر في معظم شهادات سبائك الألومنيوم، وغالبًا ما يحدد كيفية تصرف الجزء. يمكن لبضعة أعشار من النسبة المئوية أن ترفع قوة إنتاج قالب الصب بمقدار عشرات الميجا باسكال. يمكن لبضع... -
02
Nov
تصميم HPDC: دليل عملي لتصميم قوالب الصب بالضغط العالييتمتع الصب بالضغط العالي بسمعة طيبة كعملية تشكيل قريبة من الشبكة، مما يجعل الأمر يبدو كما لو أن معظم العمل الحقيقي يحدث داخل الماكينة. في الواقع، تقريبًا كل خصائص الجودة الخاصة بالصب، بدءًا من ن...
سواء كنت مشتريًا أو شريكًا في التطوير، فنحن ملتزمون بتزويدك بحل موثوق.
روابط المنتجات
الجوال
خدمة العملاء
روابط سريعة
الحصول على الاقتباس
اتصل بنا
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: رقم 1 طريق تيانشينغ، مجمع داكي للعلوم والتكنولوجيا، منطقة بيلون، مدينة نينغبو، مقاطعة تشجيانغ، الصين
حقوق النشر© Zhejiang Debang Intelligent Technology Co., Ltd. جميع الحقوق محفوظة.
 OEM / ODM مصنعي صب القوالب