

دليل شامل للأجزاء المصبوبة: العمليات والمواد والتطبيقات
 2026.07.14
 أخبار الصناعة
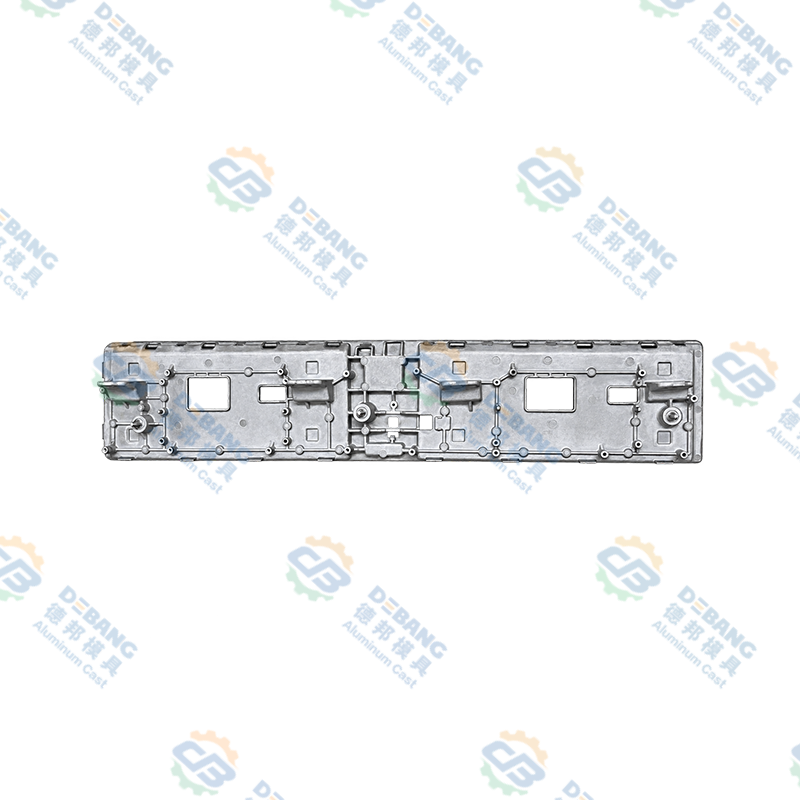
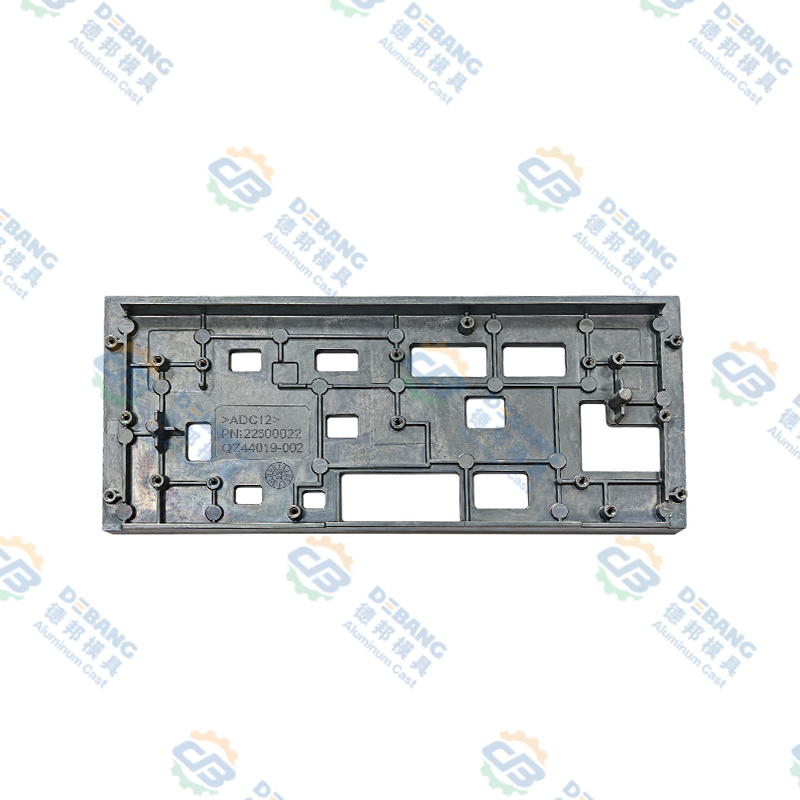
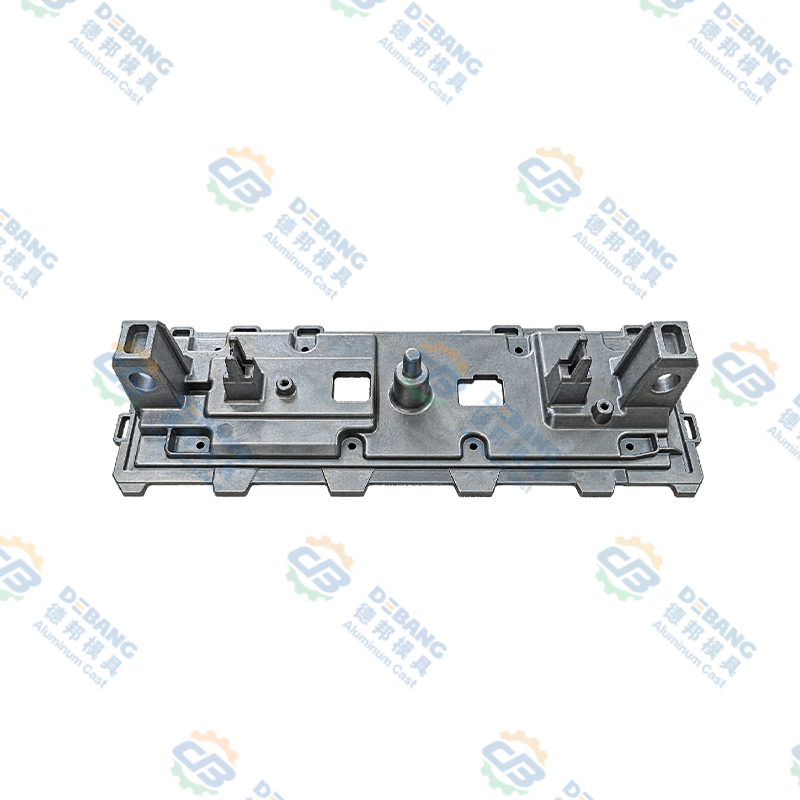
أجزاء الصب هي مكونات معدنية يتم إنتاجها عن طريق دفع المعدن المنصهر، عادةً الألومنيوم أو الزنك أو المغنيسيوم، إلى قالب فولاذي قابل لإعادة الاستخدام تحت ضغط عالٍ. يتم استخدام هذه الطريقة في صناعات السيارات والإلكترونيات والمعدات الصناعية والمنتجات الاستهلاكية لأنها تنتج أجزاء دقيقة وقابلة للتكرار بكميات كبيرة وتكلفة منخفضة نسبيًا لكل وحدة. يستعرض هذا الدليل كيفية تصنيع أجزاء الصب، والمواد والتشطيبات المتوفرة، والمكان المناسب للعملية، وكيفية العمل مع المورد للحصول على نتائج متسقة وعالية الجودة.
الجواب المباشر: تعد الأجزاء المصبوبة بالقالب مناسبة بشكل أفضل لعمليات الإنتاج متوسطة إلى كبيرة الحجم، والتي تبدأ عادةً بحوالي 1000 وحدة وتتدرج إلى الملايين، حيث تكون دقة الأبعاد والجدران الرقيقة والتشطيب السطحي الأملس أكثر أهمية من القوة الميكانيكية الخام. إذا كان مشروعك يحتاج إلى أقل من بضع مئات من الوحدات، فإن التصنيع باستخدام الحاسب الآلي أو صب الرمل عادة ما يكون أكثر فعالية من حيث التكلفة. إذا كان مشروعك يحتاج إلى حجم كبير، وتفاوتات مشددة، وهندسة معقدة في طلقة واحدة، فإن أجزاء الصب هي الخيار الصحيح دائمًا تقريبًا.
ما هي أجزاء الصب يموت
أجزاء الصب بالقالب هي مكونات معدنية يتم تصنيعها من خلال عملية الصب بالقالب، حيث يتم حقن المعدن المنصهر في قالب فولاذي مُشكَّل بدقة، يُعرف باسم القالب، تحت ضغط كبير. يملأ المعدن تجويف القالب في جزء من الثانية، ويبرد بسرعة، ويتصلب في الشكل النهائي للجزء. بمجرد تصلب المعدن، يتم فتح القالب ويتم إخراج الجزء النهائي، ويكون جاهزًا للحد الأدنى من التشطيب الثانوي.
تختلف هذه العملية بشكل أساسي عن صب الرمل أو صب الاستثمار لأن القالب قابل لإعادة الاستخدام، غالبًا لعشرات الآلاف من الدورات، وهو ما يجعل أجزاء صب القالب اقتصادية لإنتاج كميات كبيرة. يمكن للقالب الواحد أن ينتج ما يتراوح بين 50000 إلى أكثر من مليون قطعة قبل أن يحتاج إلى صيانة أو استبدال كبير، اعتمادًا على السبيكة المستخدمة ومدى تعقيد الجزء.
يغطي مصطلح أجزاء الصب بالقالب مجموعة واسعة جدًا من المنتجات المادية، بدءًا من موصل الزنك الصغير الذي يزن بضعة جرامات إلى مبيت ناقل الحركة الكبير المصنوع من الألومنيوم الذي يزن عدة كيلوغرامات. وما يوحدهم هو طريقة التصنيع وليس الاستخدام النهائي، ولهذا السبب تخدم نفس العملية الأساسية صناعات مختلفة مثل هندسة السيارات، والإلكترونيات الاستهلاكية، والأجهزة المنزلية. يساعد فهم هذا الأساس المشترك المشترين والمهندسين على اتخاذ قرارات أفضل عندما يقومون بتقييم ما إذا كان صب القالب مناسبًا لجزء جديد.
ومن الجدير بالذكر أيضًا أن أجزاء الصب بالقالب تكون دائمًا على شكل شبكي أو قريب من شكل الشبكة، مما يعني أن الجزء يخرج من القالب قريبًا جدًا من أبعاده النهائية. وهذا يتناقض مع عمليات مثل الحدادة أو التصنيع الممتد، حيث تتم إزالة كمية كبيرة من المواد الإضافية للوصول إلى الشكل النهائي. تعد طبيعة الشكل الصافي القريب لأجزاء الصب بالقالب أحد أكبر الأسباب التي تجعل العملية فعالة للغاية من حيث المواد على نطاق واسع.
دقة الأبعاد
تتراوح التفاوتات النموذجية من زائد أو ناقص 0.05 مم إلى 0.15 مم اعتمادًا على حجم القطعة والسبائك، وهي أكثر إحكامًا بكثير من صب الرمل.
سمك الجدار
عادةً ما تحقق الأجزاء المصبوبة بالقالب سماكة للجدار تتراوح بين 0.5 مم و5 مم، مما يتيح تصميمات خفيفة الوزن ولكن سليمة من الناحية الهيكلية.
سرعة الدورة
يمكن لآلات الصب بالقالب ذات الضغط العالي أن تنتج ما بين 200 إلى أكثر من 1000 طلقة في الساعة اعتمادًا على حجم الجزء.
الانتهاء من السطح
تخرج الأجزاء من القالب بسطح أملس مثل السطح المصبوب، وغالبًا ما تتطلب القليل من المعالجة الإضافية أو لا تتطلب أي معالجة إضافية قبل الاستخدام.
شرح عملية الصب بالقالب
هناك ثلاث طرق أساسية لصب القوالب تستخدم لإنتاج أجزاء الصب بالقالب اليوم: صب القوالب بالضغط العالي، وصب القوالب بالضغط المنخفض، وصب القوالب بالجاذبية. يمثل الصب بالضغط العالي الغالبية العظمى من الأجزاء المنتجة في جميع أنحاء العالم لأنه يوفر أسرع أوقات الدورات وأشد التفاوتات. غالبًا ما يتم اختيار الصب بالضغط المنخفض لعجلات السيارات الأكبر حجمًا والأجزاء الهيكلية حيث يؤدي الحشو الأبطأ والأكثر تحكمًا إلى تقليل المسامية. يعتمد صب القوالب الجاذبية، والذي يسمى أحيانًا صب القالب الدائم، على الجاذبية وحدها بدلاً من الضغط الخارجي، ويستخدم عادةً لأشكال أبسط في عمليات الإنتاج الأصغر. العملية العامة لصب القوالب ذات الضغط العالي، وهي البديل الأكثر استخدامًا، تتبع هذه المراحل.
1
تحضير القالب وتحامله
يتم تنظيف نصفي القالب الفولاذي، وتشحيمهما بعامل تحرير، وتثبيتهما معًا تحت قوة قفل يمكن أن تتجاوز 4000 طن على الآلات الكبيرة، مما يضمن بقاء القالب مغلقًا ضد ضغط المعدن الوارد. تساعد طبقة التشحيم أيضًا جزء الصب النهائي على الانفصال بشكل نظيف عن سطح القالب أثناء الطرد، مما يقلل من خطر تمزق السطح.
2
ذوبان المعادن وحقنها
يتم صهر المعدن في الفرن، عادة ما بين 380 درجة مئوية للزنك و660 درجة مئوية للألمنيوم، ثم يتم حقنه في تجويف القالب عند ضغوط تتراوح من 1500 إلى أكثر من 25000 رطل لكل بوصة مربعة اعتمادًا على الآلة والسبيكة. ينتقل المعدن عبر نظام عداء وبوابة مصممة لملء الأجزاء الأنحف والأكثر تفصيلاً من جزء الصب قبل أن تتصلب المقاطع السميكة.
3
التبريد والتصلب
يبرد المعدن المنصهر ويتصلب داخل القالب خلال جزء من ثانية إلى بضع ثوانٍ، اعتمادًا على سمك الجدار وحجم الجزء، ويأخذ الشكل الدقيق للتجويف، بما في ذلك تفاصيل السطح الدقيقة والأضلاع الداخلية. تقوم قنوات التبريد المدمجة في القالب بتدوير الماء أو الزيت للتحكم في معدل التصلب وتقليل فرصة حدوث عيوب الانكماش الداخلي.
4
فتح القالب وإخراجه
بمجرد التصلب، يفتح القالب وتدفع دبابيس القاذف جزء صب القالب النهائي خارج التجويف، ويكون جاهزًا لبدء الدورة التالية على الفور تقريبًا. تساعد أنظمة القاذف التي تتم صيانتها جيدًا على تجنب تشوه المقاطع ذات الجدران الرقيقة خلال هذه المرحلة، خاصة الأجزاء ذات التجاويف العميقة.
5
التشذيب والتشطيب
يتم قطع المواد الزائدة مثل الفلاش ونظام التشغيل المعدني، وقد يخضع الجزء لعمليات ثانوية مثل السفع بالخردق، أو التشغيل الآلي، أو الطلاء، أو طلاء المسحوق بناءً على التطبيق. تقوم العديد من خطوط الإنتاج بأتمتة خطوة التشذيب هذه باستخدام قالب تشذيب مخصص، مما يسمح لأجزاء صب القالب بالتحرك بسرعة من آلة الصب إلى التغليف.
المواد الشائعة المستخدمة في أجزاء الصب بالقالب
يعد اختيار السبيكة المناسبة أحد أهم القرارات عند تصميم أجزاء الصب، حيث أنها تؤثر على القوة والوزن ومقاومة التآكل والتكلفة الإجمالية. يقارن الجدول أدناه مواد الصب بالقالب الأربعة الأكثر استخدامًا.
| مادة | الكثافة النموذجية | الخصائص الرئيسية | الاستخدامات الشائعة |
|---|---|---|---|
| سبائك الألومنيوم، مثل ADC12 وA380 | حوالي 2.7 جرام لكل سم مكعب | خفيفة الوزن، ومقاومة جيدة للتآكل، وقوة جيدة لنسبة الوزن، والتوصيل الحراري العالي | علب السيارات، وأقواس المحرك، والمرفقات الإلكترونية، والمشتتات الحرارية |
| سبائك الزنك مثل زاماك 3 وزامك 5 | حوالي 6.6 جرام لكل سم مكعب | قابلية صب ممتازة، تفاوتات ضيقة للغاية، قوة تأثير عالية، سهلة اللوح | الموصلات، الأجهزة الزخرفية، التروس الدقيقة الصغيرة، تركيبات السباكة |
| سبائك المغنيسيوم، مثل AZ91D | حوالي 1.8 جرام لكل سم مكعب | أخف معدن صب هيكلي، قوة جيدة، إمكانية تصنيع ممتازة | الأقواس الداخلية للسيارات، وأغطية الكمبيوتر المحمول والكاميرا، وأجسام الأدوات الكهربائية |
| سبائك النحاس والنحاس | حوالي 8.5 جرام لكل سم مكعب | قوي، مقاوم للتآكل، موصل كهربائي جيد، نقطة انصهار أعلى | الموصلات الكهربائية، صمامات السباكة، الأجهزة البحرية |
تمثل أجزاء صب القوالب المصنوعة من الألومنيوم الحصة الأكبر من إنتاج قوالب الصب العالمية لأنها توازن بين الوزن والقوة والتكلفة الفعالة عبر الصناعات. يتم اختيار أجزاء صب قوالب الزنك عندما تكون هناك حاجة إلى تفاصيل دقيقة للغاية وتفاوتات مشددة في المكونات الأصغر، نظرًا لأن سبائك الزنك تتدفق بسهولة أكبر إلى المقاطع الرقيقة من الألومنيوم.
تكتسب أجزاء صب قوالب المغنيسيوم أرضية في الصناعات التي يكون فيها كل جرام مهمًا، نظرًا لأن المغنيسيوم أخف بنسبة 35 بالمائة تقريبًا من الألومنيوم بالنسبة لهندسة الأجزاء المماثلة. وهذا يجعله خيارًا شائعًا للإلكترونيات المحمولة والأدوات الكهربائية وبعض الأقواس الداخلية للسيارات. يتم اختيار السبائك القائمة على النحاس، على الرغم من أنها أقل شيوعًا من الألومنيوم أو الزنك، عندما تكون الموصلية الكهربائية أو مقاومة التآكل تحت الحمل أكثر أهمية من تقليل الوزن، كما هو الحال في الكتل الطرفية الكهربائية أو البطانات شديدة التحمل.
عند مقارنة خيارات المواد، يقوم المهندسون عادةً بوزن أربعة عوامل معًا وليس بشكل منفصل: درجة حرارة التشغيل التي سيواجهها الجزء، والحمل الميكانيكي الذي يجب أن يحمله، وطريقة التشطيب المخطط لها بعد الصب، وتكلفة الوحدة المستهدفة. يحتاج الجزء المصبوب المخصص لحجرة المحرك إلى تحمل الحرارة المستمرة التي تزيد عن 120 درجة مئوية، والتي عادة ما تستبعد سبائك الزنك ذات الدرجة المنخفضة وتشير إلى سبائك الألومنيوم المقاومة للحرارة بدلاً من ذلك. من ناحية أخرى، قد يعطي مقبض الباب المزخرف الأولوية لسطح أملس يقبل طلاء الكروم جيدًا، مما يفضل الزنك على الألومنيوم.
يموت الصب مقابل طرق صب المعادن الأخرى
أجزاء الصب يموت غالبًا ما يتم مقارنتها بصب الرمل وصب الاستثمار، نظرًا لأن العمليات الثلاث جميعها تشكل المعدن المنصهر إلى شكل نهائي. يعتمد الاختيار الصحيح بشكل كبير على حجم الإنتاج والدقة المطلوبة وحجم الجزء. يلخص الجدول أدناه كيفية اختلاف هذه الطرق الثلاث عبر العوامل الأكثر أهمية بالنسبة للمشترين.
| عامل | يموت الصب | صب الرمل | صب الاستثمار |
|---|---|---|---|
| التسامح النموذجي | زائد أو ناقص 0.05 إلى 0.15 ملم | زائد أو ناقص 0.5 إلى 1.5 ملم | زائد أو ناقص 0.1 إلى 0.3 ملم |
| أفضل حجم مناسب | 1000 وحدة فما فوق | 1 إلى بضع مئات من الوحدات | 50 إلى عدة آلاف من الوحدات |
| الانتهاء من السطح | أملس، قريب من الشكل الصافي | خشنة، تحتاج إلى تصنيع | تفاصيل ناعمة ودقيقة |
| تكلفة الأدوات | مقدمًا مرتفعًا ومنخفضًا لكل وحدة | مقدمًا منخفضًا، وأعلى لكل وحدة | مقدمًا معتدلًا ولكل وحدة |
| المواد المشتركة | الألومنيوم والزنك والمغنيسيوم | الحديد والصلب والبرونز والألومنيوم | الصلب، الفولاذ المقاوم للصدأ، السبائك الفائقة |
تفوز أجزاء الصب بشكل واضح عندما يكون الإنتاج كبيرًا وتستفيد الهندسة من الجدران الرفيعة والمتسقة. يظل صب الرمل مناسبًا بشكل أفضل للأجزاء الكبيرة جدًا أو النماذج الأولية لمرة واحدة حيث لن يكون بناء قالب فولاذي اقتصاديًا. يميل صب الاستثمار إلى الاختيار عندما يحتاج الجزء إلى تفاصيل دقيقة ومعدن، مثل الفولاذ المقاوم للصدأ، والذي ليس من العملي أن يتم صبه تحت الضغط العالي.
خيارات التشطيب السطحي لأجزاء الصب بالقالب
تترك معظم أجزاء الصب القالب بسطح قابل للاستخدام بالفعل، ولكن العديد من التطبيقات تتطلب خطوة تشطيب إضافية لتحسين المظهر أو مقاومة التآكل أو أداء التآكل. يوضح الجدول أدناه طرق التشطيب الأكثر شيوعًا المطبقة على أجزاء الصب بالقالب.
| طريقة التشطيب | الغرض | التطبيقات النموذجية |
|---|---|---|
| التفجير بالرصاص | يزيل بقايا السطح ويخلق ملمسًا موحدًا غير لامع | الأقواس والأغراض العامة |
| طلاء مسحوق | يضيف طبقة ملونة متينة ذات مقاومة جيدة للتآكل | المعدات في الهواء الطلق، المساكن الأجهزة |
| طلاء الكروم أو النيكل | يحسن المظهر ويضيف طبقة صلبة مقاومة للتآكل | الأجهزة الزخرفية وتركيبات السباكة |
| أنودة، الألومنيوم فقط | يبني طبقة أكسيد واقية ويسمح بصبغ الألوان | الإلكترونيات الاستهلاكية، الديكور المعماري |
| التصنيع باستخدام الحاسب الآلي | يحقق تفاوتات أكثر إحكامًا على أسطح التزاوج المحددة | مكونات المحرك، التجميعات الدقيقة |
إن اختيار اللمسة النهائية المناسبة لجزء الصب ليس أمرًا تجميليًا بحتًا. على سبيل المثال، يضيف طلاء المسحوق والأكسدة طبقة قابلة للقياس من الحماية من التآكل يمكنها إطالة عمر خدمة المكون الخارجي لعدة سنوات مقارنة بالجزء غير المكتمل المعرض لنفس البيئة.
المزايا الرئيسية لأجزاء الصب بالقالب
A
سرعة إنتاج عالية
يمكن لآلة صب القالب الواحدة أن تنتج مئات الأجزاء في الساعة، مما يجعل هذه العملية مثالية للطلبات التي تصل إلى عشرات الآلاف أو الملايين، خاصة عند مقارنتها بأوقات الدورات الأبطأ بكثير لصب الرمل أو التصنيع باستخدام الحاسب الآلي.
B
الهندسة المعقدة في طلقة واحدة
يمكن تشكيل الأضلاع والرؤوس والخيوط والجدران الرقيقة مباشرة في القالب، مما يقلل أو يلغي الحاجة إلى التجميع الثانوي لمكونات متعددة، مما يقلل من عدد الأجزاء وعمالة التجميع.
C
التكرار الأبعاد ممتازة
نظرًا لإعادة استخدام نفس القالب الفولاذي المقوى في كل طلقة، يظل الاختلاف من جزء إلى جزء منخفضًا للغاية عبر فترات الإنتاج الطويلة، وهو أمر بالغ الأهمية للأجزاء التي يجب أن تتلاءم بدقة مع مجموعة أكبر.
D
تكلفة أقل لكل وحدة من حيث الحجم
على الرغم من أن تكلفة الأدوات أعلى مقدمًا، إلا أن تكلفة الجزء تنخفض بشكل ملحوظ مع زيادة الحجم، وغالبًا ما تصبح الخيار الأرخص بعد بضعة آلاف من الوحدات وتستمر في التحسن مع ارتفاع الحجم إلى مئات الآلاف.
E
تشطيب سطحي قوي
تتطلب الأجزاء عادةً القليل من التلميع أو لا تتطلب أي تلميع قبل الطلاء أو الطلاء أو الطلاء، مما يقلل من الجدول الزمني الإجمالي للتصنيع ويقلل من تكلفة العمالة المرتبطة بإعداد السطح الثانوي.
F
كفاءة المواد
يمكن إعادة صهر المعادن الزائدة من المجاري والآبار الفائضة وإعادة استخدامها، مما يجعل نفايات المواد منخفضة نسبيًا مقارنة بعمليات الطرح مثل التصنيع باستخدام الحاسب الآلي، حيث ينتهي الأمر بجزء كبير من المخزون الأولي كرقائق خردة.
التطبيقات والصناعات الشائعة لأجزاء الصب بالقالب
صناعة السيارات
كتل المحرك، وعلب ناقل الحركة، والأقواس، والمكونات الهيكلية، حيث تساعد أجزاء الصب المصنوعة من الألومنيوم على تقليل وزن السيارة وتحسين كفاءة استهلاك الوقود. يستخدم العديد من الشركات المصنعة الآن أجزاء صب قوالب الألومنيوم واسعة النطاق لتحل محل ما كان عبارة عن مجموعات من العشرات من القطع الفولاذية المختومة، مما يقلل الوزن ووقت التجميع.
الالكترونيات الاستهلاكية
تعتمد إطارات أجهزة الكمبيوتر المحمول، وهياكل الكاميرات، ومكونات الهواتف الذكية على أجزاء مصبوبة من المغنيسيوم والألومنيوم للحصول على غلاف قوي وخفيف الوزن يمكن أن يساعد أيضًا في تبديد الحرارة بعيدًا عن الدوائر الداخلية الحساسة.
المعدات الصناعية
تستخدم أغلفة المضخات وأغطية علبة التروس ومرفقات المحركات أجزاء صب القالب لأنها يمكن أن تتحمل الاهتزازات والأحمال الحرارية المعتدلة مع الاحتفاظ بتفاوتات ضيقة لمحاذاة العمود ومقاعد المحمل.
تركيبات الإضاءة
تعتمد المشتتات الحرارية وأغطية الإضاءة LED على التوصيل الحراري الممتاز لأجزاء صب الألومنيوم لإدارة تبديد الحرارة، مما يؤدي بشكل مباشر إلى إطالة عمر العمل لمكونات LED بالداخل.
أجهزة منزلية
يتم إنتاج المقابض والأقواس والأجزاء الهيكلية الداخلية في المطبخ والأجهزة المنزلية بشكل متكرر من خلال صب الزنك بالقالب، مع الاستفادة من تفاصيل سطحها الدقيقة وتوافقها مع الطلاء الزخرفي.
الأجهزة والأقفال
تستخدم مقابض الأبواب، وأجسام القفل، والتجهيزات الزخرفية أجزاء مصبوبة من الزنك لتفاصيلها الدقيقة وسهولة الطلاء بتشطيبات الكروم أو النيكل، مما يمنح الشركات المصنعة مجموعة واسعة من خيارات التشطيب من مادة أساسية واحدة.
مراقبة الجودة والعيوب الشائعة في أجزاء الصب بالقالب
حتى القالب المصمم جيدًا يمكن أن ينتج عنه عيوب إذا لم يتم التحكم في معلمات العملية بشكل صحيح. إن تحديد السبب الجذري مبكرًا يساعد الشركات المصنعة على الحفاظ على معدل رفض أجزاء الصب بالقالب أقل من معايير الصناعة، والتي تستهدف عادةً أقل من 2 بالمائة لخطوط الإنتاج الناضجة. تعود معظم العيوب في أجزاء الصب بالقالب إلى واحد من ثلاثة مصادر: درجة حرارة المعدن غير الصحيحة، أو ضغط الحقن غير الكافي أو المفرط، أو تصميم القالب الذي لا يأخذ في الاعتبار كيفية تدفق المعدن فعليًا وتبريده داخل التجويف.
| عيب | السبب النموذجي | الحل المشترك |
|---|---|---|
| المسامية | احتجاز الهواء أو الغاز أثناء الحقن عالي السرعة، أو الانكماش أثناء التبريد | قم بتحسين تصميم البوابة، أو تقليل سرعة الحقن في مرحلة التعبئة، أو تطبيق صب القالب الفراغي |
| اغلاق بارد | يتصلب المعدن المنصهر قبل ملء تجويف القالب بالكامل، غالبًا بسبب انخفاض درجة حرارة المعدن | قم بزيادة درجة حرارة المعدن أو القالب، وتحسين وضع البوابة من أجل تدفق أفضل |
| فلاش | يهرب المعدن الزائد من خلال خط فراق القالب بسبب عدم كفاية قوة التثبيت | زيادة قوة التثبيت أو تحسين صيانة القالب ومواءمته |
| تقرحات السطح | يتوسع الغاز المحبوس بالقرب من السطح أثناء المعالجة الحرارية اللاحقة أو الطلاء | تقليل المسامية الداخلية عند المصدر والتحكم في معدل التبريد |
| تزييفها | معدلات تبريد متفاوتة عبر سماكات الجدار المختلفة داخل نفس الجزء | تصميم سمك جدار أكثر اتساقًا وضبط تخطيط قناة التبريد في القالب |
تستخدم الشركات المصنعة ذات السمعة الطيبة لأجزاء الصب في فحوصات العمليات مثل فحص الأشعة السينية واختبار الضغط والتحقق من آلة القياس المنسقة لاكتشاف هذه المشكلات قبل شحن الأجزاء إلى العملاء. تقوم العديد من المرافق أيضًا بتتبع مقياس إنتاجية المرور الأول لكل عملية إنتاج، والذي يقيس النسبة المئوية للأجزاء المصبوبة التي تجتاز الفحص دون أي إعادة صياغة، مما يمنح كل من الشركة المصنعة والعميل إشارة واضحة ومستمرة لاستقرار العملية.
اعتبارات الاستدامة لأجزاء الصب بالقالب
أصبحت استدامة التصنيع عاملاً متزايد الأهمية عند تحديد مصادر أجزاء الصب، وتتمتع العملية بالعديد من المزايا الكامنة في هذا المجال. يمكن إعادة صهر خردة الألومنيوم والزنك والمغنيسيوم الناتجة أثناء التشذيب ومن نظام التدوير وإعادتها إلى الإنتاج، مع قيام العديد من المرافق بإعادة تدوير ما يزيد عن 90 بالمائة من خردة العملية داخليًا.
استخدام الطاقة لكل جزء
نظرًا لأن أجزاء الصب بالقالب تتطلب الحد الأدنى من الآلات الثانوية، فإن إجمالي الطاقة المستهلكة لكل جزء نهائي غالبًا ما يكون أقل من العمليات التي تزيل كميات كبيرة من المواد.
المعادن الأساسية القابلة لإعادة التدوير
يمكن إعادة تدوير كل من الألومنيوم والزنك بشكل متكرر دون خسارة كبيرة في الخواص الميكانيكية، مما يدعم استخدام مواد الحلقة المغلقة عبر عمليات الإنتاج.
حياة طويلة يموت
يقوم قالب فولاذي واحد ينتج مئات الآلاف من الأجزاء بنشر بصمة التصنيع المتجسدة عبر عدد كبير جدًا من المكونات النهائية.
فوائد الوزن الخفيف
في تطبيقات النقل، يُترجم التوفير في الوزن الناتج عن أجزاء الصب المصنوعة من الألومنيوم والمغنيسيوم إلى انخفاض استهلاك الوقود أو الطاقة طوال عمر السيارة.
إرشادات التصميم لأجزاء الصب بالقالب
إن اتباع قواعد التصميم المثبتة في وقت مبكر من تطوير أحد المكونات يمكن أن يقلل بشكل كبير من مراجعات الأدوات ويحسن الجودة النهائية لأجزاء الصب بالقالب. المهندسون الذين يطبقون هذه الإرشادات أثناء مرحلة التصميم الأولي، وليس بعد فشل النموذج الأولي الأول، يميلون إلى رؤية تغييرات أقل تكلفة بكثير بمجرد قطع القالب بالفعل. يتم استخدام الإرشادات التالية على نطاق واسع من قبل مهندسي التصميم.
- حافظ على سماكة الجدار موحدة. اهدف إلى الحصول على جدران متسقة يتراوح سمكها بين 1 مم و3.5 مم بالنسبة للألمنيوم، نظرًا لأن التغيرات المفاجئة في السُمك تؤدي إلى التشوه والمسامية حيث تبرد الأجزاء السميكة بشكل أبطأ من الأجزاء الرقيقة القريبة.
- أضف زوايا مسودة. قم بتضمين زاوية مسودة لا تقل عن 1 إلى 2 درجة على الأسطح الرأسية بحيث يتم تحرير الأجزاء بشكل نظيف من القالب دون تلف، مع حاجة التجاويف العميقة بشكل عام إلى زاوية مسودة أكبر.
- تجنب الزوايا الداخلية الحادة. استخدم نصف قطر شرائح لا يقل عن 0.5 مم لتقليل تركيز الضغط وتحسين تدفق المعدن أثناء التعبئة، نظرًا لأن الزوايا الحادة تكون أيضًا أكثر عرضة للتشقق تحت الحمل.
- خطط لمواقع البوابة والعداء مبكرًا. قم بوضع البوابات بحيث يملأ المعدن المنصهر الأجزاء الأكثر سمكًا أولاً، مما يقلل من خطر الإغلاق البارد والتعبئة غير الكاملة، وتنسيق وضع البوابة مع تخطيط التنفيس للسماح للهواء المحبوس بالهروب.
- التقليل من التخفيضات. تتطلب القطع السفلية شرائح أو رافعات قالبية إضافية، مما يزيد من تكلفة الأدوات والمدة الزمنية، لذا قم بالتصميم حولها حيثما أمكن ذلك أو لا تقبل تعقيد الأدوات الإضافي إلا عندما يكون ذلك ضروريًا من الناحية الوظيفية.
- تصميم الأضلاع لتوفير الوزن. تضيف الأضلاع بنسبة 50 إلى 60 بالمائة من سمك الجدار المجاور قوة دون إنشاء أقسام سميكة تؤدي إلى إبطاء التبريد، مما يسمح للجزء بالبقاء خفيف الوزن مع الاستمرار في مقاومة أحمال الانحناء.
كيفية اختيار مورد قطع صب القوالب
01
التحقق من المعدات ونطاق الحمولة
تأكد من أن المورد يقوم بتشغيل الماكينات بنطاق الحمولة المطلوب لحجم الجزء الخاص بك، نظرًا لأن المعدات الأصغر حجمًا لا يمكنها الحفاظ على ضغط التثبيت المناسب وقد تؤدي إلى وميض أو تعبئة غير كاملة لأجزاء الصب الأكبر حجمًا.
02
مراجعة شهادات الجودة
ابحث عن شهادات مثل ISO 9001 وIATF 16949 إذا كانت الأجزاء مخصصة للاستخدام في السيارات، حيث تشير هذه إلى وجود نظام ناضج لإدارة الجودة مع ضوابط عملية موثقة طوال فترة الإنتاج.
03
اسأل عن الأدوات المنزلية
يمكن للموردين الذين يقومون بتصميم وبناء القوالب الخاصة بهم في المنزل عادةً تقليل المهل الزمنية وحل مشكلات التصميم بشكل أسرع من أدوات الاستعانة بمصادر خارجية، حيث لا يلزم توجيه التغييرات من خلال صانع أدوات تابع لجهة خارجية.
04
طلب نماذج الأجزاء والتقارير
يجب أن يقدم المورد الموثوق به عينات من أجزاء الصب بالإضافة إلى تقارير فحص الأبعاد قبل الالتزام بالإنتاج الكامل، مما يتيح لك الفرصة للتحقق من الملاءمة والعمل مبكرًا.
05
تقييم الخدمات الثانوية
تحقق مما إذا كان المورد يقدم التصنيع أو الطلاء أو الطلاء بالمسحوق أو التجميع في المنزل، الأمر الذي يمكن أن يبسط سلسلة التوريد الخاصة بك إلى حد كبير ويقلل عدد البائعين الذين تحتاج إلى التنسيق معهم.
06
قارن الاتصالات والمهلة الزمنية
غالبًا ما يكون التواصل السريع والواضح أثناء عرض الأسعار مؤشرًا قويًا لكيفية تعامل المورد مع مشكلات الإنتاج، لذا انتبه إلى الاستجابة حتى قبل تقديم الطلب الأول.
عوامل التكلفة التي تؤثر على تسعير أجزاء الصب
يعتمد السعر النهائي لأجزاء الصب على عدة عوامل، كل منها يحمل وزنًا مختلفًا في السعر الإجمالي. يوضح الرسم البياني أدناه التأثير النسبي لمحركات التكلفة المشتركة.
كقاعدة عامة، قد تتراوح تكلفة الأدوات الخاصة بجزء صب الألومنيوم متوسط التعقيد من حوالي 5000 إلى أكثر من 40000 دولار أمريكي، في حين أن تكلفة الوحدة للجزء نفسه قد تنخفض بين 0.50 و10 دولارات أمريكية اعتمادًا على الحجم والسبائك ومتطلبات التشطيب بمجرد أن يكون حجم الإنتاج مرتفعًا بما يكفي لنشر استثمار الأدوات. يجب على المشترين الذين يقومون بتقييم عروض الأسعار لأجزاء الصب أن يطلبوا من الموردين تقسيم تكلفة الأدوات بشكل منفصل عن سعر القطعة، لأن هذا يجعل من الأسهل بكثير مقارنة عروض الأسعار بين البائعين ونمذجة التكلفة الإجمالية بأحجام الطلبات المختلفة قبل الالتزام بتشغيل الإنتاج.
الأسئلة المتداولة حول أجزاء الصب بالقالب
ما هو الحد الأدنى لكمية الطلب لأجزاء الصب يموت
توصي معظم الشركات المصنعة بحد أدنى للطلب يبلغ حوالي 1000 إلى 5000 وحدة لتبرير الاستثمار في الأدوات الأولية، على الرغم من أن بعض الموردين يقبلون تشغيل نماذج أولية أصغر باستخدام أدوات نماذج أولية منخفضة التكلفة.
كم من الوقت يستغرق إنتاج قالب جديد لأجزاء الصب
تتراوح مدة استخدام الأدوات عادة من 4 إلى 8 أسابيع للقالب المعقد إلى حد ما، اعتمادًا على حجم الجزء وعدد التجاويف وما إذا كانت هناك حاجة إلى شرائح أو رافعات.
يمكن إعادة تدوير أجزاء الصب يموت
نعم، يمكن إعادة صهر خردة الألومنيوم والزنك والمغنيسيوم الناتجة أثناء التشذيب وإعادة استخدامها في عمليات الإنتاج المستقبلية، مما يجعل عملية الصب بالقالب عملية فعالة من حيث استخدام الموارد نسبيًا.
ما هو الفرق بين أجزاء الصب يموت وأجزاء تشكيله باستخدام الحاسب الآلي
أجزاء الصب يموت are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
ما هي السبائك الأفضل لأجزاء الصب خفيفة الوزن
توفر سبائك المغنيسيوم أقل كثافة بين معادن الصب الشائعة، مما يجعلها الخيار المفضل عندما يكون تقليل الوزن هو الأولوية القصوى، كما هو الحال في أغلفة الكمبيوتر المحمول أو الكاميرا.
هل تحتاج أجزاء الصب بالقالب إلى معالجة لاحقة قبل استخدامها
ذلك يعتمد على التطبيق. يمكن استخدام العديد من أجزاء الصب بالقالب كمصبوب بعد التشذيب، بينما يتطلب البعض الآخر تصنيعًا آليًا على أسطح التزاوج الحرجة، أو الطلاء لمقاومة التآكل، أو طلاء المسحوق للحصول على المظهر والحماية الإضافية.
ما هو العمر الافتراضي لقالب الصب بالقالب
يمكن للقالب الفولاذي الذي يتم صيانته جيدًا والمستخدم في صب قوالب الألومنيوم أن ينتج عادةً ما بين 100000 و500000 جزء قبل الحاجة إلى تجديد كبير، في حين أن القوالب المستخدمة في صب قوالب الزنك يمكن أن تتجاوز في كثير من الأحيان مليون دورة نظرًا لأن الزنك أقل كشطًا على فولاذ الأدوات.
يمكن أن تكون ملحومة أجزاء الصب يموت
قد يكون من الصعب لحام أجزاء الألمنيوم والزنك القياسية المصبوبة بشكل تقليدي لأن مسامية الغاز الداخلي المحبوسة يمكن أن تسبب عيوبًا في منطقة اللحام، لذلك غالبًا ما يتم استخدام التثبيت الميكانيكي أو الربط اللاصق أو تقنيات اللحام المتخصصة بدلاً من ذلك.
هل الصب بالقالب مناسب للنماذج الأولية وكذلك الإنتاج الضخم
يتم حجز أدوات الإنتاج الكاملة بشكل عام للكميات الكبيرة، لكن العديد من الموردين يقدمون قوالب نماذج أولية منخفضة التكلفة أو أدوات ناعمة ذات تجويف واحد تسمح للمهندسين بالتحقق من صحة تصميم أجزاء الصب قبل الالتزام بقالب الإنتاج النهائي المتصلب، مما يؤدي إلى تقصير المسار العام من المفهوم إلى التصنيع على نطاق كامل.
الأفكار النهائية على أجزاء الصب يموت
تظل أجزاء الصب بالقالب واحدة من أكثر الطرق فعالية لتصنيع مكونات معدنية دقيقة وقابلة للتكرار على نطاق واسع. من خلال فهم مراحل العملية، واختيار السبيكة المناسبة لتطبيقك، واتباع إرشادات التصميم السليم، والشراكة مع مورد مؤهل، يمكن للمصنعين تحقيق جودة قوية للأجزاء مع الحفاظ على انخفاض تكاليف الوحدة عبر أحجام الإنتاج الكبيرة.
سواء كنت تصمم أقواس السيارات، أو العبوات الإلكترونية، أو العلب الصناعية، فإن أجزاء الصب بالقالب توفر مسارًا مثبتًا من المفهوم إلى المنتج النهائي. من الصعب مطابقة مزيج السرعة والتكرار وحرية التصميم مع أي عملية أخرى لتشكيل المعادن بمجرد أن يبرر حجم الإنتاج الاستثمار في الأدوات، وهذا هو بالضبط سبب استمرار تحديد أجزاء الصب بالقالب عبر مجموعة واسعة من الصناعات عامًا بعد عام.
آخر الأخبار
تعرف على المزيد حول أخبار الصناعة
-
08
May
 التحول الرقميتشهد صناعة القوالب تحولًا رقميًا لتحسين الإنتاجية ومراقبة الجودة من خلال إدخال تقنيات التصنيع الذكية والصناعة 4.0.
-
28
Sep
سبائك الزنك Zamak 3: الخصائص وتطبيقات الصب بالقالب ودليل الاختيار لمصنعي المعدات الأصليةعندما يتطلب الجزء المعدني هندسة معقدة، وتفاوتات مشددة، وتشطيبًا جيدًا للسطح بتكلفة معقولة، غالبًا ما يكون Zamak 3 هو أول من يلجأ إليه مهندسو المواد. ولا يعتمد هذا الاستنتاج على العادة وحدها. تعت... -
09
Nov
المغنيسيوم في سبائك الألومنيوم: كيف يتحكم المغنيسيوم في القوة والصب والتآكلالمغنيسيوم هو الرقم الأصغر في معظم شهادات سبائك الألومنيوم، وغالبًا ما يحدد كيفية تصرف الجزء. يمكن لبضعة أعشار من النسبة المئوية أن ترفع قوة إنتاج قالب الصب بمقدار عشرات الميجا باسكال. يمكن لبضع... -
02
Nov
تصميم HPDC: دليل عملي لتصميم قوالب الصب بالضغط العالييتمتع الصب بالضغط العالي بسمعة طيبة كعملية تشكيل قريبة من الشبكة، مما يجعل الأمر يبدو كما لو أن معظم العمل الحقيقي يحدث داخل الماكينة. في الواقع، تقريبًا كل خصائص الجودة الخاصة بالصب، بدءًا من ن...
سواء كنت مشتريًا أو شريكًا في التطوير، فنحن ملتزمون بتزويدك بحل موثوق.
روابط المنتجات
الجوال
خدمة العملاء
روابط سريعة
الحصول على الاقتباس
اتصل بنا
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: رقم 1 طريق تيانشينغ، مجمع داكي للعلوم والتكنولوجيا، منطقة بيلون، مدينة نينغبو، مقاطعة تشجيانغ، الصين
حقوق النشر© Zhejiang Debang Intelligent Technology Co., Ltd. جميع الحقوق محفوظة.
 OEM / ODM مصنعي صب القوالب